Coordinate measuring machine: guide för ingenjörer i Sverige
- 9 aug.
- 9 min läsning
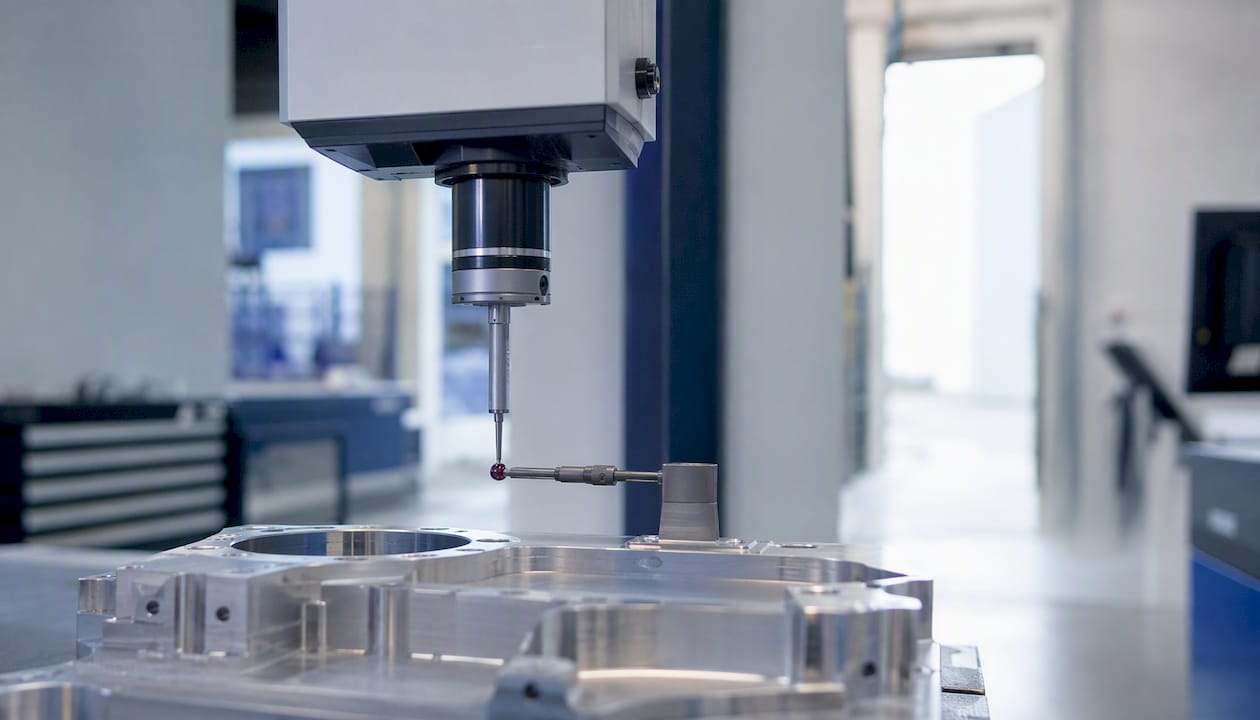
En coordinate measuring machine (koordinatmätmaskin) är ett mätinstrument som bestämmer en detaljs 3D-geometri genom att samla koordinatpunkter med en prob eller ett optiskt system. Maskinen registrerar varje punkt i ett kartesiskt koordinatsystem (X, Y, Z) och bygger sedan upp en geometrisk representation som kan jämföras mot CAD-data eller toleranskrav enligt GD&T-standarder.
Tre primära användningsområden dominerar:
Kvalitetskontroll: verifiera att tillverkade detaljer håller sig inom tolerans innan de lämnar produktionen.
GD&T-verifiering: mäta form, läge, rundhet och andra geometriska egenskaper mot ritningens toleransramar.
Produktvalidering och CAD-jämförelse: kontrollera att prototyper och seriedetaljer stämmer mot konstruktionsunderlaget.
Noggrannheten varierar kraftigt med maskintyp och miljö. Enligt den svenska Wikipedia-artikeln om koordinatmätmaskiner kan mätosäkerheten ligga i mikronområdet under gynnsamma förhållanden, men det kräver temperaturkontroll, vibrationsdämpning och korrekt kalibrering. Det är alltså inte ett instrument du ställer upp i ett dragigt verkstadshörn och förväntar dig laboratorieprecision från.
Viktiga insikter
En koordinatmätmaskin levererar tillförlitliga mätresultat bara när maskintyp, sensorer, miljö och serviceavtal är rätt matchade mot produktionens faktiska toleranskrav och genomströmningsbehov.
Punkt | Detaljer |
Maskintyp avgör tillämpningen | Brygga-CMM för hög precision i labb; portabla system för flexibilitet på verkstadsgolvet. |
ISO 10360 är grunden | Kräv prestandaverifikation enligt ISO 10360, inte bara grundkalibrering, vid köp och service. |
Miljön påverkar resultatet | Temperaturavvikelser och vibrationer ger systematiska fel; stabilisera detaljen och kontrollera rummet. |
Integration sparar tid | Q-DAS, XML och OPC-UA kopplar CMM-data direkt till MES och ERP för spårbarhet och SPC. |
Lksab erbjuder lokal support | Försäljning, kalibrering och service av koordinatmätmaskiner och portabla system i Sverige. |
Innehållsförteckning
Hur fungerar en coordinate measuring machine?
Grundprincipen är enkel: maskinen rör en prob till en punkt på detaljen, registrerar positionen i X, Y och Z, och upprepar detta för hundratals eller tusentals punkter. Dessa punkter bildar ett punktmoln som mjukvaran sedan tolkar som geometriska element, exempelvis plan, cylindrar och sfärer, för vidare analys.
Positioneringssensorerna sitter på varje axel och mäter förflyttningen med hög upplösning. Proben signalerar kontakt (eller avstånd vid optisk mätning), och styrsystemet loggar koordinaten i det ögonblicket.
Tre styrningsmetoder:
Manuell: operatören för proben för hand. Lämplig för enkla kontroller och låg volym, men resultatet beror på operatörens skicklighet.
DCC/CNC-styrd (Direct Computer Control): maskinen kör ett förprogrammerat mätprogram automatiskt. Ger hög repeterbarhet och passar serieproduktion.
Skriptad automatisk mätning: avancerade flöden där mätprogrammet triggas av MES eller robotcell utan mänsklig inblandning.
Från punktdata till GD&T-resultat går processen i fyra steg: referenssättning (datum) → positionering av prob → avkänning och datainsamling → beräkning av geometriska element och toleransutvärdering. Mjukvaran, exempelvis PC-DMIS eller Calypso, hanterar det sista steget och genererar mätrapporter direkt.
Vilka typer av koordinatmätmaskiner finns och när väljer du dem?
Maskintypen avgör vad du kan mäta, hur snabbt och med vilken noggrannhet. Det finns fler varianter än de flesta inköpare räknar med.
Brygga/portal (bridge CMM): den vanligaste typen för mätlaboratorier. Stabil konstruktion med luftlagrade axlar ger hög noggrannhet för medelstora detaljer. Passar fordons- och flygindustrin.
Gantry: liknar bryggan men skalad för stora detaljer, exempelvis karosser eller turbinblad. Mätvolymen kan vara flera meter i varje led.
Pelar/cantilever: öppen konstruktion som ger enkel åtkomst från sidan. Vanlig för plåtdetaljer och lättare komponenter.
Horisontell arm: används ofta för karosskontroll i fordonsindustrin. Två armar kan mäta från båda sidor samtidigt.
Portabla mätarmar: ledade armar med sex eller sju frihetsgrader. Tar du med maskinen till detaljen, inte tvärtom. Noggrannheten är lägre än stationära system men räcker för många verkstadskontroller.
Lasertracker: mäter stora objekt på upp till tiotals meter med interferometri. Används inom flyg, skeppsbyggnad och stora svetsade konstruktioner. Lksab erbjuder lasertracker och tillbehör för dessa tillämpningar.
Optiska och multisensorsystem: kamerabaserade system, strukturerat ljus och lasertriangulering. Snabba för ytskanning men känsligare för ytfinish och material.
Stationär kontra portabel handlar i grunden om ett val mellan precision och flexibilitet. En brygga-CMM i ett temperaturkontrollerat rum ger dig den lägsta mätosäkerheten. En portabel arm eller ett wide-area-system låter dig mäta direkt i produktionen utan att flytta detaljen, men du accepterar en något högre osäkerhet.
Proffstips: Det vanligaste misstaget är att välja en portabel arm för ett behov som egentligen kräver mikrometernoggrannhet över stora volymer. Portabla system är utmärkta för snabba kontroller och stora detaljer, men om din tolerans är under 10 µm och volymen är hög, är en stationär brygga-CMM nästan alltid rätt val. Läs mer om typer av mätmaskiner för en djupare genomgång.
Vilka komponenter och sensortyper påverkar mätresultatet?
Maskinstommen, vanligtvis i granit eller diabas, ger termisk stabilitet och vibrationsdämpning. Axlarna löper på luftlager i högprecisionsmaskiner, vilket eliminerar mekanisk friktion och ger nästan friktionsfri rörelse. Kullagrade system är billigare men ger något sämre repeterbarhet. Styrenheten och mjukvaran binder ihop allt.
Probtyper och sensorer:
Touch trigger (kontaktutlöst): proben signalerar vid kontakt. Snabb och enkel, passar dimensionell kontroll av diskreta punkter.
Kontaktskanning (scanning probe): proben drar längs ytan och samlar tusentals punkter kontinuerligt. Ger bättre formdata men kräver mer beräkningskraft.
Motoriserat indexerande huvud: roterar proben till förprogrammerade vinklar. Minskar behovet av manuell probväxling.
5-axligt huvud (t.ex. Renishaws REVO): synkroniserar probrörelse med maskinaxlarna för att öka mäthastighet och flexibilitet utan att offra precision. Passar komplexa geometrier och hög genomströmning.
Lasertriangulering: mäter avstånd optiskt. Snabb ytskanning men känslig för reflektioner och ytfinish.
Strukturerat ljus och kamerabaserade system: projicerar ett mönster på ytan och beräknar 3D-koordinater från kamerabilder. Lämpliga för mjuka material och ytor som inte tål kontakt.
Multisensorkonfigurationer, där kontakt och optisk mätning kombineras på samma maskin, ger störst flexibilitet. Du kan mäta borrade hål med kontaktprob och ytprofiler med laser i samma program.
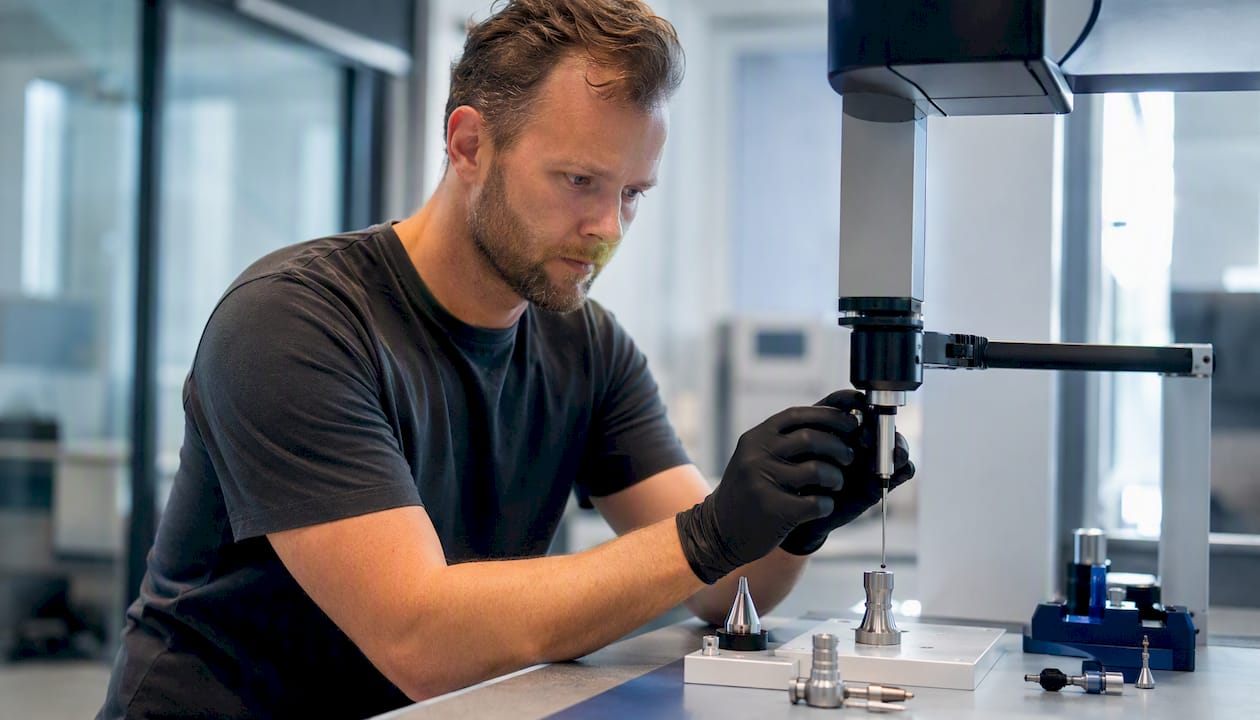
Proffstips: Planera probkalibrering, spetsval och automatisk probväxling redan i investeringsbeslutet. En maskin med fel probkonfiguration för din produktmix kostar dig tid varje dag. Tänk igenom vilka geometrier du mäter mest och välj probsystem därefter.
Hur anges noggrannhet och vilka standarder gäller?
Noggrannhet för en koordinatmätmaskin anges vanligtvis som en funktion av mätlängden, exempelvis E = (a + b·L) µm, där a är ett grundfel och b·L är ett längdberoende bidrag. Det är en viktig distinktion: tillverkarens datablad anger ofta bästa möjliga prestanda under ideala förhållanden, medan din verkliga mätosäkerhet beror på miljö, fixturering och kalibreringsstatus.
ISO 10360-serien är det centrala ramverket för prestandaverifikation av koordinatmätmaskiner. Standarden täcker:
Probkarakteristik (PFTU): hur väl proben återvänder till samma punkt från olika riktningar.
Längdmätfel (E): avvikelse vid mätning av kända längder med spårbara artefakter som kulstänger och gauge blocks.
Prestandaverifikation: strukturerade testprotokoll för att verifiera att maskinen presterar enligt specifikation.
Faktorer som påverkar mätosäkerheten i praktiken:
Temperatur: en avvikelse på 1 °C kan ge mätfel på flera mikrometer i stål. Standardtemperaturen för mätning är 20 °C.
Termisk stabilisering: en kall detalj som läggs direkt på mätbordet expanderar under mätningen. Låt detaljen acklimatisera, ibland i flera timmar för stora detaljer.
Vibration: externa vibrationer från pressar eller truckar kopplar in i maskinen och ger spridning i mätresultaten.
Materialval i maskinkonstruktionen: granit och diabas har låg termisk utvidgningskoefficient. Keramiska komponenter ger ytterligare stabilitet, vilket beskrivs mer ingående i artikeln om keramisk CMM och precision.
Mätosäkerheten i mikronområdet är uppnåelig, men den kräver kontrollerade förhållanden. En välkalibrerad brygga-CMM i ett temperaturstabiliserat rum presterar fundamentalt annorlunda än samma maskin på ett dragigt verkstadsgolv.
Hur ser ett praktiskt mätarbetsflöde ut i produktion?
Ett strukturerat arbetsflöde minskar fel och gör mätresultaten reproducerbara. Här är den ordning som fungerar i praktiken:
Partsberedning: rengör detaljen från skärvätskor och spån. Kontrollera att inga skador finns som kan påverka mätpunkterna.
Termisk stabilisering: låt detaljen ligga i mätrummet tills den antagit rumstemperaturen. Tid beror på detaljens massa och materialet.
Fixturering och datummarkering: fixera detaljen stabilt så att den inte rör sig under mätningen. Definiera datum (referensplan, axlar, origo) konsekvent med ritningens datumstruktur.
Probkalibrering: kör kalibrering mot en referenssfer med känt diameter. Gör detta varje gång du byter prob eller spets.
Kör mätprogram: starta det förprogrammerade DCC-programmet. Övervaka de första körningarna för att fånga eventuella kollisionsrisker.
Validera och dokumentera: granska resultaten mot toleranskraven. Exportera rapport i önskat format (PDF, Q-DAS, XML) för spårbarhet.
Offlineprogrammering i CAD-miljö, exempelvis i PC-DMIS CAD++ eller Calypso, sparar tid och minskar risken för kollisioner. Du simulerar hela mätsekvensen virtuellt innan maskinen rör detaljen.
Proffstips: Vill du minska mätkön i verkstaden? Lägg enkla go/no-go-kontroller direkt på verkstadsgolvet med portabla system för de vanligaste felen. Reservera CMM-tid för komplexa geometrier och slutkontroll. Den steg-för-steg-guide för mätprocessen som Lksab publicerat ger konkreta råd för just detta.
Hur väljer du rätt koordinatmätmaskin för din verkstad?
Beslutet handlar om att matcha maskinens kapacitet mot produktionens faktiska krav, inte mot det bästa som finns på marknaden.
Viktigaste kriterier att specificera:
Önskad noggrannhet: vad är din snävaste tolerans? Lägg till en säkerhetsmarginal och välj en maskin som klarar det med god marginal.
Mätvolym: hur stor är din största detalj? Välj mätvolym med marginal så att du kan fixturera utan att komma i kläm.
Produktmix och sensorbehov: mäter du bara enkla prismatiska detaljer eller komplexa fria former? Det avgör om du behöver skanning och multisensor.
Takt och genomströmning: hur många detaljer per timme behöver du mäta? Det styr graden av automation och om du behöver ett 5-axligt system.
Tillgängligt utrymme och miljö: har du ett klimatkontrollerat mätrum eller mäter du på verkstadsgolvet?
Kostnadsdrivare att räkna med:
Mekanisk konstruktion och mätvolym (den enskilt största faktorn).
Sensorer och probsystem (5-axliga huvuden och multisensor kostar mer men betalar sig i genomströmning).
Mjukvara och licenser (offlineprogrammering, rapportmoduler och CAD-import är ofta tillval).
Service- och kalibreringsavtal (räkna med detta som en löpande kostnad, inte ett engångsköp).
Utbildning för operatörer och programmerare.
ROI-beräkningen bör inkludera minskad ombearbetning, snabbare felsökning och färre kundreklamationer. En analys av mätning och ombearbetning visar att kostnaden för ett mätfel ofta är mångfalt högre än kostnaden för mätningen själv. Mitutoyo beskriver liknande tillämpningar inom fordons- och verkstadsindustrin i sin produktöversikt för koordinatmätmaskiner.
Checklista för beslutsmötet: teknisk specifikation med toleranskrav, verifieringsprotokoll enligt ISO 10360, provmätning av representativa detaljer och genomgång av serviceavtalets innehåll.
Vad bör du kräva av service och kalibrering i Sverige?
En koordinatmätmaskin är bara så bra som sin senaste kalibrering. I Sverige finns krav på spårbar kalibrering för mätinstrument som används i kvalitetssystem enligt ISO 9001 och IATF 16949. Det innebär att kalibreringen ska vara spårbar till nationella eller internationella mätnormaler via en ackrediterad kedja.
En komplett serviceleverans bör innehålla:
Spårbar kalibrering med dokumenterade mätprotokoll och osäkerhetsbudget.
Prestandatest mot ISO 10360 för att verifiera att maskinen presterar enligt specifikation, inte bara att den är kalibrerad.
Förebyggande underhåll: rengöring av luftlager, kontroll av axelrörelse och mjukvaruuppdateringar.
Reservdelstillgång och responstid: ett serviceavtal utan garanterad responstid är svagt. Kräv en SLA som matchar din produktions känslighet för stillestånd.
Svenska verkstäder har specifika miljöutmaningar. Temperaturvariationer mellan sommar och vinter är betydande, och många verkstäder saknar fullständig klimatkontroll. Fukt kan påverka luftlagersystem och elektronik. Om du mäter i en miljö utan temperaturkontroll, kompensera med längre stabiliseringstider och tätare kalibrering.
Lksab erbjuder service, kalibrering och teknisk support för koordinatmätmaskiner i Sverige, med tillgång till reservdelar och lokala tekniker. Det är värt att fråga specifikt om responstider och om serviceavtalet inkluderar ISO 10360-verifiering eller enbart grundkalibrering.
Hur integreras mätdata med svenska tillverkningssystem?
En koordinatmätmaskin som producerar mätrapporter i PDF är ett mätinstrument. En CMM vars data flödar direkt in i MES eller ERP är en del av produktionssystemet. Skillnaden i praktisk nytta är stor.
De vanligaste integrationsvägarna i svenska tillverkningsmiljöer:
Q-DAS-format (K-fält): industristandard för statistisk processkontroll (SPC). De flesta moderna CMM-mjukvaror exporterar Q-DAS direkt, och svenska tillverkare inom fordon och flyg kräver ofta detta format från sina leverantörer.
XML och CSV-export: enklare integration mot ERP-system som SAP eller Monitor ERP. Mätdata kopplas till tillverkningsordern och ger spårbarhet per detalj eller batch.
OPC-UA och direktkoppling mot MES: modernare lösningar där CMM-mjukvaran kommunicerar i realtid med produktionsstyrningen. Möjliggör automatiska stopp eller larm när en detalj faller utanför tolerans.
Offlineprogrammering och CAD-integration: system som PC-DMIS och Calypso importerar CAD-filer (STEP, IGES, Catia) och genererar mätprogram direkt från konstruktionsunderlaget. Det minskar programmeringstiden och kopplar mätningen tätt till konstruktionskedjan.
En praktisk tumregel: börja med att definiera vilket system som ska ta emot mätdata och i vilket format, innan du väljer CMM-mjukvara. Det är enklare att anpassa mjukvaran till systemet än tvärtom. Lksab kan ge råd om integration mot vanliga svenska tillverkningssystem som en del av investeringsrådgivningen.
Välj CMM utifrån mätstrategi, inte bara specifikationsblad
Det finns en tendens i branschen att fokusera för mycket på maskinens specifikationer och för lite på hur den passar in i produktionsflödet. En maskin med imponerande noggrannhetssiffror som saknar rätt probsystem för din produktmix, eller som kräver ett klimatkontrollerat rum du inte har, levererar inte det du köpte.
Min rekommendation är att alltid genomföra en verifierad testmätning på representativa detaljer från din produktion innan du fattar ett slutligt inköpsbeslut. Det avslöjar snabbt om maskinens prestanda matchar dina faktiska toleranskrav och om arbetsflödet fungerar i din miljö. Serviceavtalet är lika viktigt som maskinen: en CMM utan tillförlitlig lokal service är en produktionsrisk.
Lksab: mätteknik och service för svenska tillverkare
Lksab är generalagent i Sverige för Nikon Metrology, LK Metrology, Scanology och API Metrology. Det innebär att du får tillgång till ett brett sortiment av koordinatmätmaskiner, portabla mätarmar, lasertrackers och multisensorsystem, med lokal service och kalibrering som backar upp investeringen.
För dig som söker en portabel lösning för verkstadsgolvet finns KSCAN X och SIMSCAN som kombinerar snabb skanning med hög flexibilitet utan krav på fullständig laboratoriemiljö. Behöver du mäta stora objekt med lasertracker eller laserradar finns de lösningarna också i sortimentet. Kontakta Lksab för en teknisk genomgång av ditt mätbehov och en provmätning på dina egna detaljer innan du bestämmer dig.
Källor
Nedan följer de viktigaste källorna för den som vill fördjupa sig i koordinatmätningsteknik:
Rekommendation


Kommentarer