Planhetsmätning med CMM: rätt metod för tillförlitliga värden
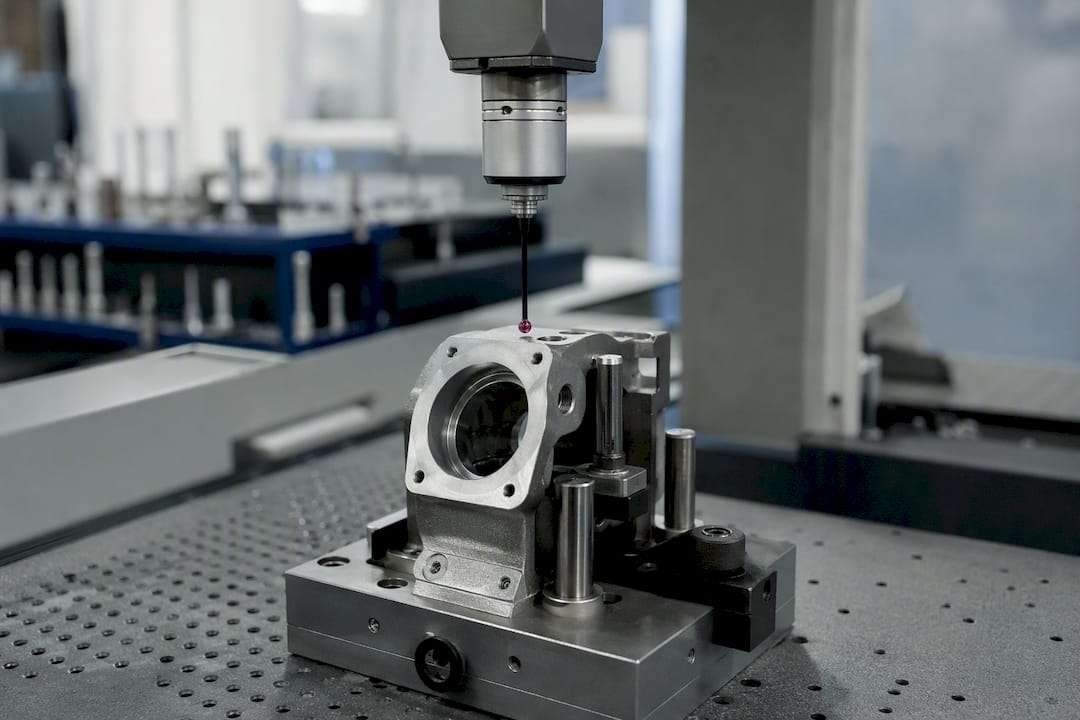
Tillförlitlig planhetsmätning med CMM kräver tre saker samtidigt: stabil fixering mot rätt datum, tillräckligt många mätpunkter fördelade över hela ytan och en kalibrerad maskin med spårbarhet. Referera till ISO 1101 för toleransdefinitionen och använd programvara som PC‑DMIS för beräkningen. Valet mellan minimum zone och minsta kvadratmetoden (LSQ) avgör dessutom vilket värde som till slut hamnar i rapporten.
Kort sagt:
För tillförlitlig planhetsmätning krävs stabil fixering, tillräckligt antal mätpunkter och en kalibrerad maskin med spårbarhet.
Förberedelser som riktig funktionell datum, stabil fixturering och kontroll av miljöfaktorer är avgörande för noggrannheten.
Minst tre till fyra mätpunkter behövs för att definiera ett plan, och punkterna bör fördelas jämnt över hela ytan.
Val av beräkningsmetod, exempelvis LSQ eller minimum zone, påverkar slutresultatet och måste dokumenteras noggrant.
Regelbundna referenskontroller och spårbarhet är nödvändiga för att minimera mätosäkerhet och säkerställa korrekt rapportering.
Innehållsförteckning
Förberedelser före mätning: datum, fixtur och miljö
Ett dåligt förberett mätuppdrag ger fel svar även med perfekt utrustning. Det första steget är alltid att identifiera de funktionella datum som ritningen anger, inte bara de geometriskt bekväma ytorna. En yta som ska täta mot en packning behöver mätas annorlunda än en yta som bara är en monteringsreferens.
Fixturen är nästa riskkälla. För hårt åtdragna klämmor deformerar tunnväggiga detaljer och ger ett planhetsvärde som beskriver fixturens grepp snarare än delens verkliga form. Använd stabila fixturkit med jämnt fördelat stöd, och kläm aldrig fast direkt över det område som ska mätas.
Miljön påverkar mer än många tror. Temperaturdrift på några grader kan förändra en metalldetalj tillräckligt för att flytta ett gränsfallsresultat över toleransgränsen.
Innan mätningen startar bör du gå igenom en kort checklista:
Kontrollera att proben är kalibrerad mot en känd referenskula.
Rengör både detaljen och mätbordet från spån, olja och damm.
Dokumentera temperatur, luftfuktighet och eventuella vibrationskällor i lokalen.
Kör en referenskontroll på maskinen för att verifiera att den ligger inom sina specificerade toleranser.
Bekräfta att fixturen inte belastar den yta som ska utvärderas.
Mätstrategi och punktval för planhet
Punktvalet avgör om resultatet beskriver verkligheten eller bara en matematisk skugga av den. En liten fläns på några kvadratcentimeter kan klara sig med tio till femton punkter, medan en stor svetsad ram eller en maskinbädd ofta kräver flera hundra punkter fördelade i ett rutnät för att fånga vridning och buktning korrekt.
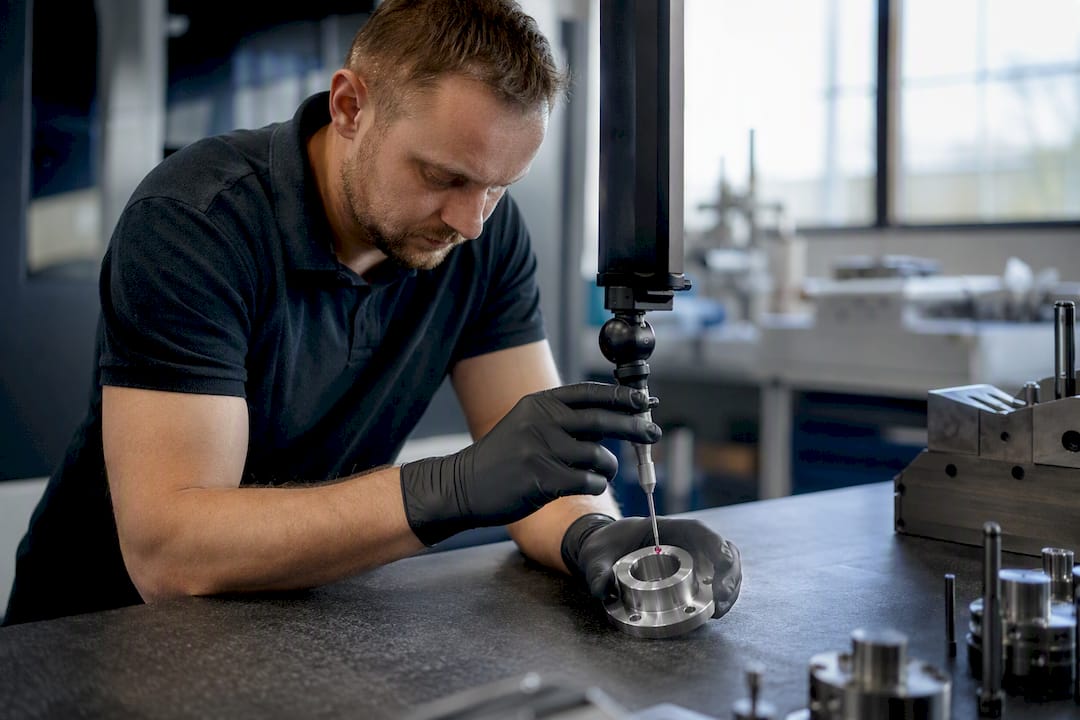
Det finns också en viktig skillnad mellan global planhet, som beskriver hela ytans avvikelse, och planhet per enhet, som delar upp ytan i mindre zoner. Per‑enhet‑utvärdering behövs ofta för långa ytor där en lokal buckla annars döljs i det globala medelvärdet.
Några praktiska riktlinjer för punktfördelning:
Använd ett rutnät (raster) som täcker hela ytan jämnt, inte bara mitten.
Lägg extra punkter längs periferin, där avvikelser ofta är som störst.
Koncentrera punkttäthet nära tätande kanter eller andra funktionskritiska zoner.
Undvik att klustra punkter i ett hörn bara för att det är lätt att komma åt med proben.
Öka punktantalet vid gränsfall snarare än att lita på ett fåtal stickprov.
För få punkter är den vanligaste källan till missvisande resultat. Enligt PC‑DMIS dokumentation krävs minst tre mätpunkter för att definiera ett plan, men vissa evalueringsmetoder för planhet kräver i praktiken minst fyra punkter för att ge ett meningsfullt resultat. Verifiera alltid punktvalet genom att köra om mätningen med fler punkter och jämföra utfallet innan du godkänner en mätrutin för produktion.
Programvarametoder: skapa plan och beräkna planhet i PC‑DMIS
I PC‑DMIS skapar du ett planelement via autoelementfunktionen för plan. Du samlar in minst tre fysiska punkter med proben, eller definierar planet direkt utifrån CAD‑data och tråddata när geometrin redan är känd. Det andra alternativet sparar tid vid repetitiva mätningar men förutsätter att CAD‑modellen faktiskt stämmer med den fysiska detaljen.
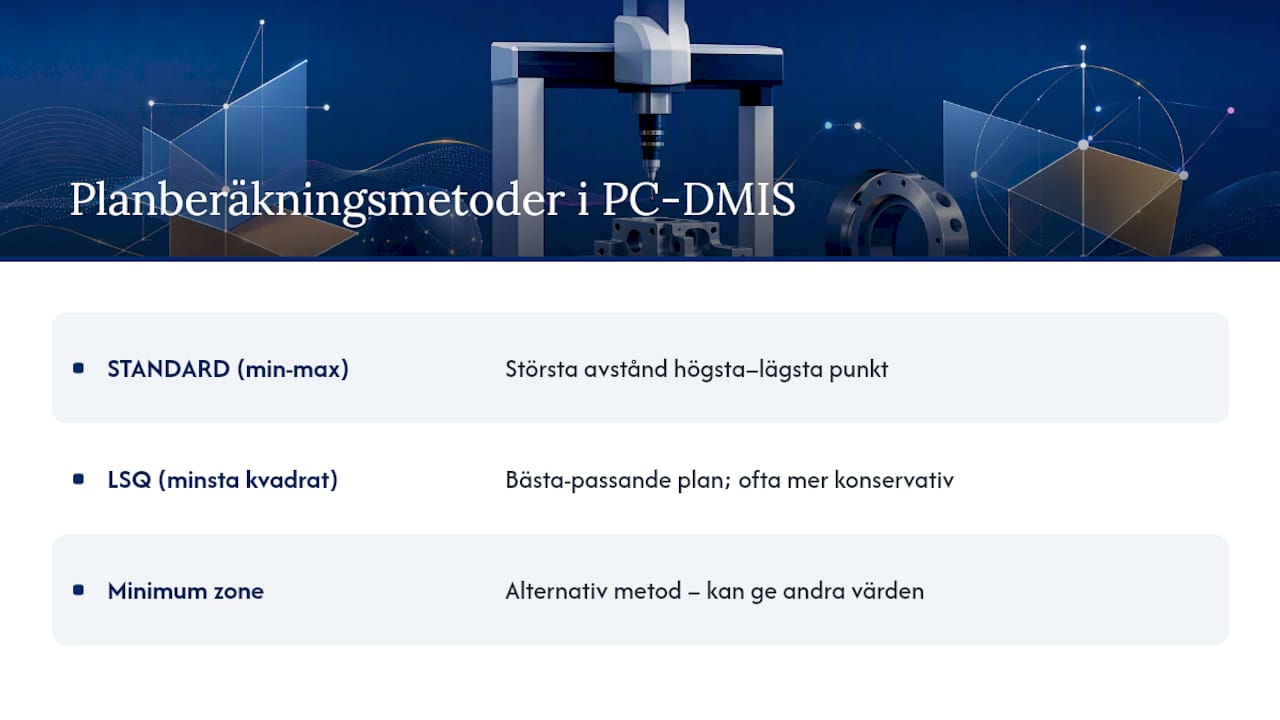
Beräkningsmetoden du väljer avgör vilket tal som hamnar i rapporten, inte bara hur det räknas fram. STANDARD, ofta kallad min‑max, hittar det största avståndet mellan högsta och lägsta punkt på ytan. LSQ, minsta kvadratmetoden, anpassar ett bästa‑passande plan genom punktmolnet och är enligt PC‑DMIS egen dokumentation ofta mer konservativ för vissa ytor än minimum zone‑metoden.
Rekommenderade inställningar beror på funktionen: använd ett tätt, jämnt punktmönster med kort kontaktväg för att minska probens utmattning vid stora ytor, och slå på per‑enhet‑utvärdering när ritningen kräver lokal kontroll snarare än ett globalt medelvärde.
Varning: samma rådata kan ge olika planhetsvärden beroende på om du kör STANDARD, LSQ eller minimum zone. Dokumentera alltid vilken metod som använts, annars blir resultatet omöjligt att reproducera i en senare revision.
Kalibrering, mätosäkerhet och spårbarhet
Ett kalibrerat mätsystem är grunden för varje siffra du rapporterar. Utan spårbarhet mot nationella normaler vet du egentligen inte om avvikelsen kommer från detaljen eller från maskinen. RISE erbjuder kalibrering av normaler för formmätning med ackrediterade rutiner, och det är dit du bör vända dig när interna referensplattor behöver verifieras.
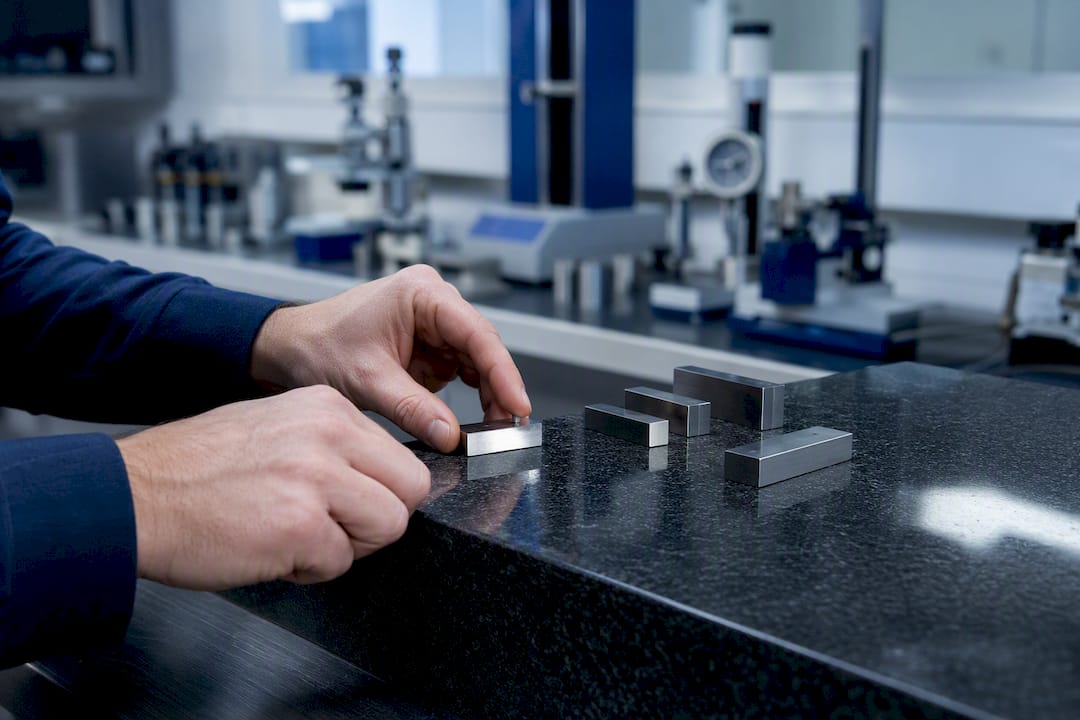
Mätosäkerheten måste alltid ställas mot toleransbredden, inte betraktas isolerat. Om osäkerheten utgör en stor andel av toleransen räcker det inte att bara mäta noggrannare på samma sätt. Då krävs en annan mätstrategi, fler punkter eller en helt annan mätteknik för den specifika ytan.
I praktiken minskar du osäkerheten genom regelbundna referenskontroller, dokumenterad spårbarhet enligt certifikat och genom att jämföra resultat mellan flera mätuppställningar över tid. En keramisk CMM‑struktur kan också minska temperaturkänsligheten jämfört med traditionella stålkonstruktioner, vilket i sin tur sänker den totala osäkerheten.
Proffstips: Kör en repeterbarhetstest på samma detalj fem gånger i rad utan att flytta fixturen. Om spridningen mellan mätningarna är stor är problemet sällan detaljen, utan fixtureringen eller probens kalibrering.
Tolkning av resultat och rapportering mot ISO 1101
Ett mätt värde är alltid en approximation av det verkliga planhetsfelet, och approximationens kvalitet styrs direkt av punkttätheten. Ju färre punkter, desto större risk att den verkliga toppen eller dalen mellan mätpunkterna aldrig fångas upp. En CMM med minsta zon‑metoden beräknar planhet genom att hitta det minsta avståndet mellan två parallella plan som omsluter alla mätta punkter, vilket är standardtolkningen enligt ISO 1101.
En fullständig rapport bör innehålla:
Vilken mätmetod och maskintyp som använts (bro, portal eller mätarm).
Vilken beräkningsmetod som valts, LSQ eller minimum zone, och varför.
Kalibreringsspårbarhet med datum och certifikatreferens.
Miljödata som temperatur och eventuella avvikelser under mätningen.
En uppskattning av mätosäkerheten satt i relation till toleransen.
Vid en avvikelse mot toleransen är nästa steg sällan att bara mäta om på samma sätt. Komplettera i stället med fler punkter i det misstänkta området, byt till per‑enhet‑utvärdering om ytan är stor, eller överväg en kompletterande teknik som laserskanning för ytor där kontaktmätning är opraktisk. Dokumentera alltid vilket val som gjorts, så att nästa tekniker kan reproducera bedömningen utan att gissa.
Så påverkar maskintyp och fältvana resultatet i praktiken
Bromaskiner ger ofta bäst stabilitet för medelstora detaljer i en kontrollerad mätlabb, medan portalkonstruktioner klarar större arbetsstycken utan att tappa styvhet. En mätarm är snabbare att flytta ut till en produktionslinje, men ger generellt lägre noggrannhet vid komplexa geometrier än en fast monterad CMM, vilket gör den mer lämpad för grov kontroll än slutgiltigt godkännande.
Ett återkommande problem i fält är att tekniker litet punktantal för att spara tid, särskilt på stora svetsade konstruktioner. Resultatet blir ett planhetsvärde som ser bra ut på pappret men missar en lokal buckla mitt i plåten. Ett annat vanligt misstag är att klämma fast tunna detaljer för hårt, vilket ger ett falskt dåligt resultat som försvinner så fort detaljen lossas.
Den tredje fallgropen är temperaturskillnader mellan verkstadsgolv och mätlabb. En detalj som just kommit från bearbetning kan fortfarande krympa mätbart när den svalnar, vilket gör att en mätning tagen för tidigt aldrig stämmer med en uppföljande kontroll.
Vad jag lärt mig av verkliga mätuppdrag
Det vanligaste misstaget jag ser är inte fel utrustning, utan fel förväntan på vad ett enda planhetsvärde egentligen betyder. En siffra utan dokumenterad beräkningsmetod och punktfördelning är i praktiken ovärderad, oavsett hur exakt maskinen är. Jag har sett gränsfall bli godkända med LSQ och underkända med minimum zone på exakt samma rådata, utan att någon i kedjan förstod varför.
Den andra lärdomen är att fixturering slår kalibrering i antal fel jag stött på. En perfekt kalibrerad maskin hjälper inte om detaljen är spänd snett. Bygg därför in en enkel spänningskontroll i rutinen, inte bara en kalibreringslogg.
— Markus
Låt Lksab ta hand om planhetsmätningen åt dig
Lksab ger dig något de flesta interna mätrutiner saknar: en kalibrerad maskinpark med spårbarhet, kombinerad med tekniker som dagligen jobbar med exakt den typ av gränsfall som artikeln ovan beskriver.
Vi erbjuder mätuppdrag både i labb och ute hos dig på produktionsgolvet, tillsammans med kalibrering, programvarusupport och rådgivning kring rätt beräkningsmetod för din geometri. Behöver du komplettera en fast CMM med mer flexibel utrustning för stora eller svåråtkomliga ytor räcker det ofta med en genomgång av Nikon laserskanner eller en lasertracker‑lösning för de fall en traditionell mätarm inte räcker till.
Innan du kontaktar oss, ha ritningen med toleranskrav, information om vilket datum som är funktionellt kritiskt och önskad leveranstid tillgängligt. Det gör att vi kan föreslå rätt mätstrategi direkt. Läs mer om vår TrackScan P42 eller kontakta oss för att boka ett mätuppdrag eller en kalibreringstid.
Källor
Rekommendation


Kommentarer