Minska termisk drift 50–80 % i verkstaden: kompensation för CMM
Termisk kompensation korrigerar temperaturberoende positionella fel i en koordinatmätmaskin, så att mätningen håller mikronnivå även när verkstadstemperaturen varierar. Du behöver det så snart toler1anserna ligger på mikronnivå eller omgivningstemperaturen svänger mer än ±1–2 °C under mätdygnet. Börja praktiskt: sätt upp temperatursensorer på maskin och arbetsstycke, och kör ett enkelt testprotokoll innan du investerar i en fullskalig modell.
Kort sagt:
Termisk kompensation är avgörande när toleranserna är på mikronivå eller omgivningstemperaturen svänger mer än ±1–2 °C under mätdygnet för att upprätthålla precisionen.
Temperatursensorer bör monteras på maskin och arbetsstycke, och en fullständig modell bör byggas baserat på åtminstone en temperaturcykel för att få tillförlitlig kompensation.
Vanliga felkällor är maskinens egna värmeutbredning, materialets termiska rörelse, och miljöförändringar som skapar lokala temperaturvariationer som en enda rumsgivare inte kan fånga.
Enkel åtgärd som att använda lågteknologiska material, aktiv kylning och standardiserade rutiner kan minska termiska fel med upp till 80 procent innan avancerade modeller används.
De vanligaste metoderna är regressionsmodeller för begränsad budget, FE-modeller för höga krav och maskininlärning för stora, varierande datamängder, men disciplin i rutiner är viktigast för att upprätthålla precisionen.
Innehållsförteckning
Vad termisk kompensation för CMM egentligen innebär
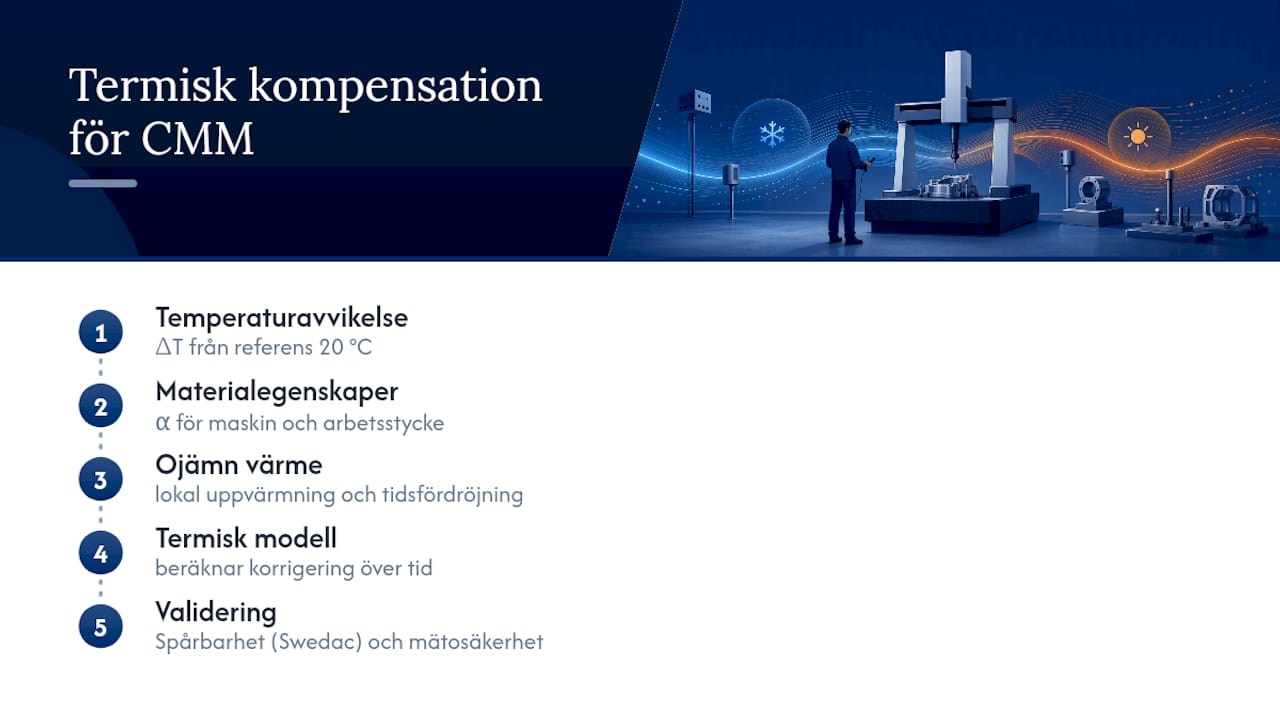
Termisk kompensation för CMM handlar om att räkna bort den expansion eller krympning som temperaturändringar orsakar i både maskinens struktur och det arbetsstycke som mäts. Den klassiska utgångspunkten är formeln ΔL = α · L · ΔT, där α är materialets termiska utvidgningskoefficient, L är längden och ΔT temperaturavvikelsen från referensvärdet, oftast 20 °C.
Problemet i verkstaden är att den formeln bara gäller ett homogent material i jämvikt. En riktig CMM har flera material, ojämn uppvärmning och tröghet i hur värmen sprider sig genom strukturen. Därför krävs modeller som fångar termisk korrigering för CMM över tid, inte en engångsberäkning. Spårbarhet och mätosäkerhet hänger ihop med detta: Swedac sätter ramarna för hur kalibrering och mätosäkerhet ska dokumenteras, vilket blir referenspunkten när du senare ska bevisa att kompensationen faktiskt fungerar.
Vilka termiska felkällor påverkar dina CMM-mätningar mest?
Tre källor dominerar i praktiken, och de samverkar ofta samtidigt.
Maskinen själv. Spindeln värms av motorer och lager, kulskruvarna expanderar olika i X, Y och Z, och resultatet blir lutningseffekter och skalningsfel som inte syns förrän du mäter långa avstånd.
Arbetsstycket. Materialets CTE (termisk utvidgningskoefficient) avgör hur mycket ett långt mått rör sig per grad. Aluminium rör sig ungefär dubbelt så mycket som stål vid samma temperaturändring, vilket gör detaljgeometrin lika viktig som maskinens egen drift.
Miljön. Temperaturgradienter mellan golv och tak, drag från portar eller fläktar, och processvärme från intilliggande CNC-maskiner skapar lokala temperaturfickor som en enda rumsgivare aldrig fångar.
Fältdata pekar på att termisk drift kan stå för mellan 40 och 75 % av den totala dimensionella felbudgeten i bearbetning och mätning, vilket gör detta till den enskilt största posten att jaga om du vill förbättra precisionen.
Hur mäter du temperaturen för att bygga en kompensationsmodell?
Du kan inte kompensera det du inte mäter. Valet av sensor styr både noggrannhet och vad du har råd med.
PT100- och PT1000-motstånd ger stabil, hög noggrannhet och är standard för fasta mätpunkter på maskinstrukturen. Termoelement är billigare och snabbare men mindre exakta över tid. FBG-sensorer (fiberoptiska Bragg-gitter) klarar elektriskt brusiga miljöer bättre än elektriska motstånd, medan IR-kameror ger yttemperatur utan kontakt men är känsliga för emissivitet och därför mindre pålitliga för exakt punktmätning.
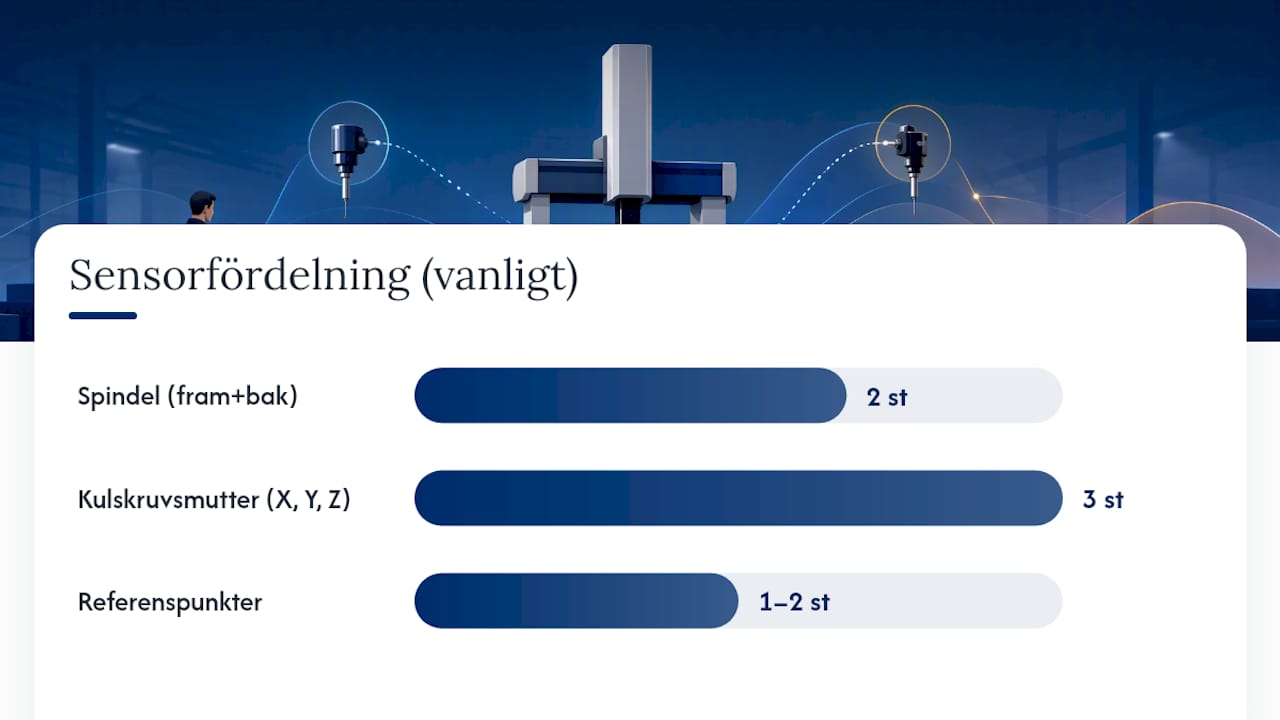
En praktisk sensoruppsättning brukar landa på sex till åtta punkter: spindel fram och bak, kulskruvsmutter i X, Y och Z, samt en eller två referenspunkter i omgivningen. Den fördelningen ger tillräcklig täckning för regressions- och FE-modeller i de flesta standarduppsättningar utan att datainsamlingen blir orimligt komplex.
Logga med minst en mätning per minut under normal drift.
Kör en fullständig temperaturcykel över minst ett arbetsskift, inklusive uppstart och lunchuppehåll, för att fånga både uppvärmning och avsvalning.
Spara rådata separat från de bearbetade värdena, så du kan bygga om modellen när produktionsmönstret ändras.
Proffstips: Kör din första temperaturcykel utan att röra kompensationen alls. Den okompenserade baslinjen är det enda sättet att senare bevisa hur mycket modellen faktiskt förbättrar resultatet.
Feedforward, FE-modeller eller regression: vilken metod passar dig?
Valet av modell avgör hur mycket data, tid och kompetens du behöver investera, och det finns ingen universallösning.
Feedforward-kompensation bygger på termo-mekaniska FE-modeller (finita element) som räknar fram hur strukturen deformeras innan felet uppstår i mätningen. Metoden ger prediktiv kompensation direkt på verkstadsgolvet och är särskilt värdefull i dynamiska produktionsmiljöer där en reaktiv korrigering kommer för sent, till exempel vid höga produktionstakter med korta cykeltider.
Regressionsbaserad korrigering är enklare: du kopplar sensordata till uppmätta fel med en linjär eller polynomisk modell. Den går snabbt att implementera och kräver mindre expertis, men fångar sällan icke-linjära effekter som uppstår vid ojämn uppvärmning.
Maskininlärningsmodeller lönar sig först när du har ett stort och varierat dataunderlag, gärna över flera månader och flera driftscenarier. Utan det underlaget är risken för överanpassning stor, och modellen kan prestera sämre på nya temperaturmönster än en enkel regression skulle ha gjort.
Feedforward/FE: bäst vid höga volymer och krav på realtidskorrigering.
Regression: bäst som första steg eller vid begränsad budget och begränsad tid.
Maskininlärning: bäst när historisk data redan finns i stor mängd och variation.
Hur går du från sensor till driftsatt kompensation?
Ett fungerande projekt följer fyra tydliga steg, oavsett vilken modelltyp du slutligen väljer.
Prioritera och definiera mål. Bestäm vilka mått som är kritiska och vilken mätosäkerhet som är acceptabel innan du köper en enda sensor. Utan ett tydligt acceptanskriterium blir det omöjligt att veta när projektet är klart.
Installera sensorer och standardisera rutinen. Montera givarna på de punkter du identifierat, och lägg fast en fast rytm för inmätning, till exempel samma referensdetalj vid samma tidpunkt varje skift.
Bygg och testa modellen. Börja med en linjär modell för att se om den räcker. Gå vidare till FE- eller ML-baserad modellering först om felresterna fortfarande är för stora, och köra simuleringsscenarier mot verklig produktionsdata innan du litar på resultatet.
Driftsätt med en fallback. Lägg in en enkel reservrutin, till exempel manuell temperaturavläsning, om sensorn eller modellen fallerar. Sätt även en fast kalender för återkalibrering, eftersom både maskin och miljö förändras över tid.
Proffstips: Låt inte modellbygget bli ett engångsprojekt. Ett omprogrammerat produktionsschema eller en ny maskin i hallen bredvid räcker för att förändra värmemönstret helt, och modellen behöver då tränas om.
Programstrukturen kring detta hänger ofta ihop med hur mätprogrammen i sig är uppbyggda. Den kopplingen beskrivs närmare i vår guide om robusta CMM-mätprogram.
Hur vet du att kompensationen faktiskt fungerar?
En modell är värdelös utan bevis. Validering handlar om att jämföra samma mätning med och utan kompensation, under kontrollerade temperaturvariationer.
Kör upprepade temperaturcykeltester mot en referenskub eller ett annat stabilt referenselement, och jämför resultat vid olika temperaturer mot samma nominella värde.
Använd LaserTracer-liknande metoder för att kartlägga residuala kinematiska fel över flera temperaturintervall, vilket ger en betydligt mer detaljerad bild än en enda kontrollmätning. En IMEKO-studie visar hur en sådan modell kan verifieras mot etablerade osäkerhetsmetoder inom intervallet 18–22 °C.
Beräkna mätosäkerheten före och efter kompensation, inte bara enskilda fel, så att förbättringen går att kvantifiera i samma enhet som toleranserna.
Dokumentera varje steg med spårbarhet till kalibrerade referenser, i linje med de principer Swedac beskriver för metrologisk dokumentation.
Rutinerna kring detta bör vävas in i den ordinarie kvalitetsprocessen snarare än köras som ett separat sidoprojekt, något som beskrivs mer i detalj i vår genomgång av rutiner för mätosäkerhet.
Kan du minska det termiska problemet innan du kompenserar?
Den billigaste kompensationen är den du aldrig behöver räkna fram. Flera åtgärder minskar problemets storlek innan någon modell kommer in i bilden.
Materialval. Invar och andra låg-CTE-material rör sig knappt alls med temperaturen, och keramiska komponenter i mätstrukturen ger motsvarande stabilitet jämfört med konventionellt stål.
Aktiv kylning och klimatisering. Spindelkylning och lokal klimatstyrning runt maskinen är ofta billigare och snabbare att införa än att klimatstyra hela verkstadshallen.
Fixturdesign. En fixtur som tillåter fri termisk expansion i en riktning, istället för att låsa fast detaljen på flera punkter, undviker inbyggda spänningar som annars ger falska mätfel.
Rutinåtgärder. Fasta uppvärmningsmakron innan mätpass och standardiserade stabiliseringstider för både maskin och detalj ger ett mer förutsägbart utgångsläge för varje mätning.
Fältstudier visar att enkla åtgärder som spindelkylning och frekvent referensmätning kan minska driften med 50 till 80 %, oftast till en betydligt lägre kostnad än att bygga om hela klimatanläggningen. Materialvalets betydelse för stabilitet syns tydligt i skillnaden mellan konventionella och keramiska mätmaskiner, som beskrivs närmare i vår artikel om keramisk CMM och precision.
Vad Lksab bidrar med i termiska kompensationsprojekt
Som generalagent för Nikon Metrology, LK Metrology, scanology och API metrology arbetar Lksab dagligen med den typ av mätutrustning som termisk kompensation bygger på, från fasta CMM till portabla skanningsarmar och lasertrackers. Den bredden ger tillgång till flera sensor- och referenstekniker i samma leverantörskedja, istället för att behöva stycka ihop lösningar från olika håll.
Utöver försäljning och uthyrning erbjuder Lksab mättjänster på plats, robot- och maskinkalibrering, spindelanalys och programskrivning, vilket täcker hela kedjan från sensorinstallation till validering. Den kombinationen av produktkännedom och praktiskt utförda mätuppdrag är det som gör skillnaden när ett termiskt kompensationsprojekt ska gå från teori till fungerande drift i en verklig verkstad.
Varför verkstadsnära lösningar slår teoretiskt perfekta modeller
Den vanligaste missuppfattningen om termisk kompensation är att mer avancerad matematik automatiskt ger bättre resultat. Så är det sällan. En maskininlärningsmodell tränad på tre veckors data presterar ofta sämre än en enkel regression, eftersom den lär sig ett tillfälligt mönster snarare än den faktiska termiska fysiken i din hall.
Det som faktiskt flyttar nålen är disciplinen runt modellen, inte modellens komplexitet. Fasta stabiliseringstider, konsekvent sensorplacering och en återkalibreringsrutin som faktiskt följs slår ofta en sofistikerad FE-modell som ingen underhåller efter driftsättning. Det är också där de flesta projekt fallerar: investeringen läggs på modellbygget, men ingen budget eller tid avsätts för att hålla modellen relevant när produktionen ändras.
Prioritera i den ordningen: mät först, minska det termiska problemet med enkla och billiga åtgärder, och bygg bara en avancerad modell för de mått där enkla åtgärder inte räcker. De flesta verkstäder behöver aldrig gå längre än regression och bättre fixturdesign. De som gör det, gör det för specifika toleranser, inte som standardrutin.
— Markus
Boka en teknisk genomgång för din termiska kompensation
Lksab är den naturliga partnern när du vill gå från teoretisk kunskap om termisk kompensation till en fungerande lösning i din egen verkstad, med sensorer, mättjänster och kalibrering samlat hos en leverantör istället för utspritt på flera. Det sparar tid i upphandlingen och gör det enklare att hålla dokumentationen samlad när kraven på spårbarhet ökar.
Vi hjälper dig att kartlägga var din CMM faktiskt tappar precision, sätta upp ett sensor- och testprotokoll och referensmäta resultatet med utrustning som lasertracker och tillbehör för verifiering av kompensationen. Behöver du en portabel lösning för mätning direkt i produktionen finns även SIMSCAN som ett komplement till den fasta CMM-parken.
Nästa steg är enkelt: hör av dig för en teknisk genomgång eller en offert på ett pilotprojekt, så går vi igenom din nuvarande mätuppsättning och föreslår en konkret plan för termisk kompensation.
Källor
Rekommendationer


Kommentarer