När produktionen kräver spårbarhet: taktil eller optisk mätning
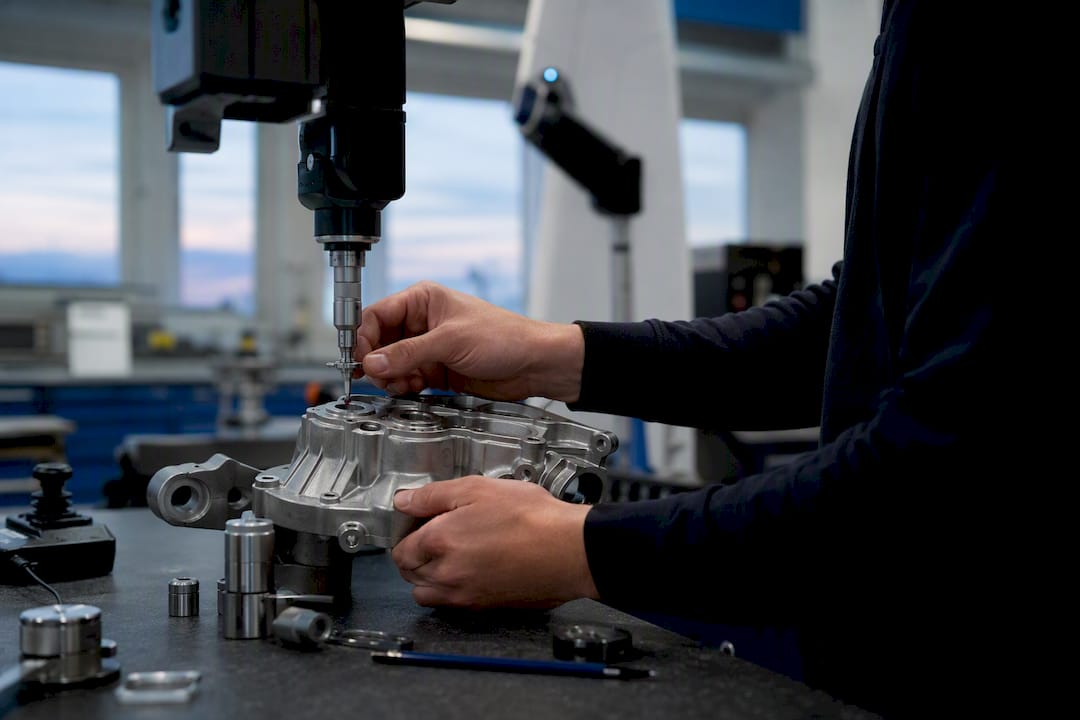
Taktil mätning vinner när toleranser är hårda och ytan tål kontakt. Optisk mätning vinner när ytan är känslig, geometrin komplex eller du behöver mäta hela ytor snabbt. De flesta produktionsmiljöer landar i en kombination: taktilt för kritiska form- och positionstoleranser, optiskt för ytstruktur och snabb screening.
Kort sagt:
Taktil mätning är bäst för kritiska form- och positionstoleranser, medan optisk mätning passar för känsliga ytor och komplex geometrie.
Taktila data är mindre omfattande men mycket precisa, medan optiska ger mängder av punkter och snabb ytkartläggning, vilket påverkar valet beroende på behov.
Ytans egenskaper, som reflekterande eller känsliga ytor, är avgörande för metodvalet, och båda metoder kräver förbehandling för bästa resultat.
Batchproduktion gynnar ofta optisk mätning för snabbhet, medan kritiska toleranser ofta kräver taktil kalibrering och certifiering.
En kombination av båda metoder är ofta den bästa lösningen i komplexa produktionsmiljöer för fullständig karakterisering.
Innehållsförteckning
Taktil mätning vs optisk: grundprinciperna bakom två helt olika mätfilosofier
Hur skiljer sig noggrannhet, åtkomst och hastighet i praktiken?
Vilka kriterier avgör valet mellan taktil och optisk mätning?
Så säkerställer du spårbara och repeterbara mätresultat i drift
LK Scandinavias erfarenhet av taktila och optiska mätuppdrag
Taktil mätning vs optisk: grundprinciperna bakom två helt olika mätfilosofier
Taktil mätning bygger på fysisk kontakt. En sond, ofta en rubinkula monterad på ett skaft, trycker mot ytan med en definierad kontaktkraft och registrerar exakt var den möter materialet. Varje tryckning ger en enskild koordinatpunkt, och en koordinatmätmaskin bygger sedan upp en geometrisk modell punkt för punkt. Det är samma princip som legat till grund för industriell metrologi i decennier, och den är fortfarande normen där extrem repeterbarhet krävs.
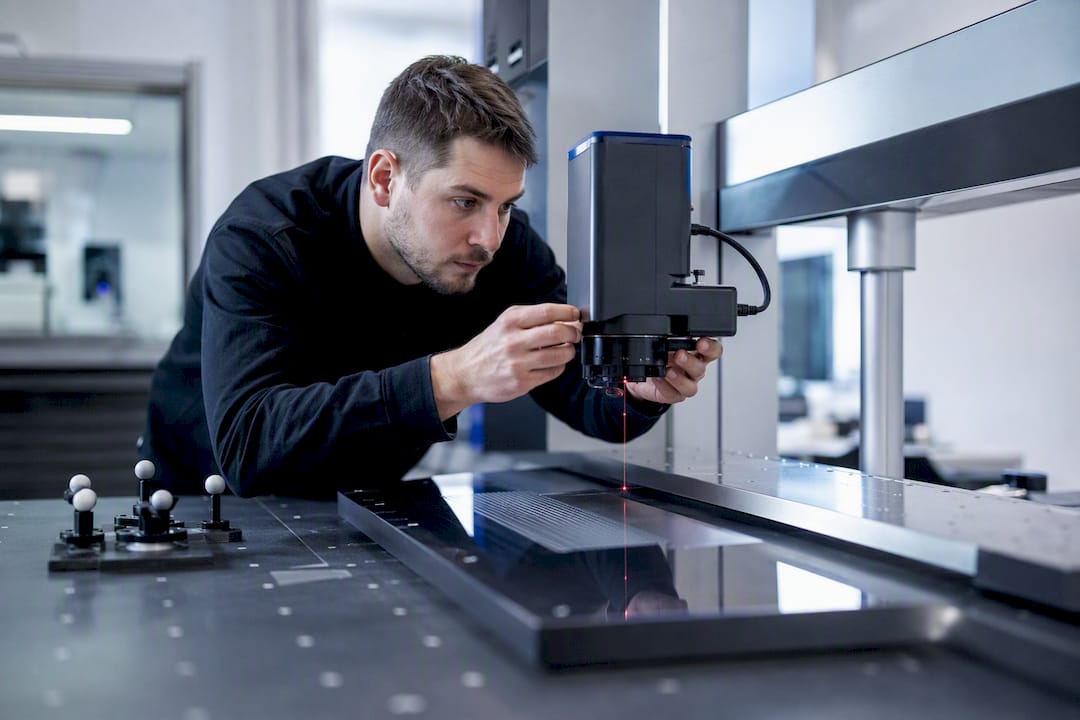
Optisk mätning fungerar tvärtom. Ingen fysisk kontakt sker. System baserade på triangulering projicerar ljusmönster eller laserstrålar mot objektet och beräknar avstånd utifrån hur mönstret förskjuts när det träffar ytan. Profilometri och interferometri tar det ett steg längre och mäter ytstruktur på mikron- eller nanometernivå genom att analysera ljusets fasförskjutning eller interferensmönster, vilket tekniska studier inom optisk mätteknik visar möjliggör extremt hög upplösning i kontrollerade miljöer.
Skillnaden i datatyp påverkar hela efterbearbetningen:
Taktil mätning ger glesa men mycket exakta punktmoln, ofta bara ett par hundra punkter per feature.
Optisk mätning genererar täta punktmoln eller hela mesh-ytor, ibland miljoner punkter per sekund.
Taktila data kräver mindre filtrering men färre datapunkter att statistiskt validera mot.
Optiska data kräver brusreducering och meshbearbetning innan geometrin kan jämföras mot CAD.
Valet mellan metoderna handlar därför inte bara om noggrannhet. Det handlar om vilken typ av mätdata din kvalitetsprocess faktiskt behöver för att fatta ett beslut.
Hur skiljer sig noggrannhet, åtkomst och hastighet i praktiken?
Taktil mätning ligger normalt i mikronområdet för repeterbarhet, och en välkalibrerad koordinatmätmaskin håller ofta submikronprecision på enskilda punkter under stabila temperaturförhållanden. Optiska system varierar betydligt mer beroende på teknik. Ett laserskanningssystem för stora komponenter kan ligga på tiotals mikron, medan ett interferometriskt system i en kontrollerad labbmiljö når nanometernivå.
Nyckeltal: RISE pekar på att spårbar optisk 3D-mätning kräver särskild kalibreringspraxis eftersom mätförmågan varierar med ljusförhållanden, ytmaterial och instrumentgeometri. Det gör optiska system svårare att certifiera med samma enkelhet som en taktil CMM, där referensnormaler och standardiserade kalibreringsintervall är väletablerade.
Åtkomlighet är där skillnaden blir tydligast för många ingenjörer. En taktil sond behöver fysiskt nå ytan, och sonder under en viss diameter blir sköra och böjningskänsliga. Små interna geometrier, som mycket smala borrhål eller invändiga gängor, är enligt analyser av precisionsdelars formmätning ofta praktiskt omöjliga att nå med ren sondkontakt utan specialverktyg. Optiska system har motsatt problem: de behöver siktlinje, vilket gör djupa håligheter och skuggade partier svåra oavsett hur liten funktionen är.
Hastighetsskillnaden är påtaglig i produktion:
Taktil punkt-för-punkt-mätning är metodisk men tidskrävande vid stora ytor eftersom varje punkt kräver en separat sondrörelse.
Optisk mätning kan täcka en hel yta i en enda skanningssekvens, ofta på sekunder snarare än minuter.
Batchmätning av identiska komponenter gynnar optiska system när cykeltid är den kritiska parametern.
Enstaka kritiska toleranser med krav på spårbar precision gynnar ofta fortfarande den taktila metoden.
Vilken roll spelar ytan och materialet för metodval?
Ytans egenskaper avgör ofta valet innan noggrannhetskrav ens diskuteras. Optiska system har svårt med blanka, spegelblanka eller transparenta ytor eftersom ljuset reflekteras bort från sensorn istället för att spridas jämnt tillbaka. Mörka eller djupsvarta ytor absorberar ljus och ger svagt signalutbyte, vilket sänker mätkvaliteten. Färgövergångar kan också tolkas som geometriska kanter av vissa optiska algoritmer, vilket introducerar falska avvikelser i mätdatan.
Taktil kontakt har sina egna risker. En sond som trycker mot en mjuk yta, en polerad optisk komponent eller en tunn plåtdetalj kan lämna repor eller till och med deformera materialet permanent. Kontaktkraften går att justera, men vid mycket ömtåliga ytor finns det helt enkelt ingen säker tryckkraft.
Praktiska motåtgärder finns för båda problemen:
Mattspray eller kritpulver kan tillfälligt dämpa reflektioner på blanka ytor inför optisk skanning.
Lägre sondkraft och mindre sonddiameter minskar risken vid känsliga taktila mätningar.
Adapterfixturer och specialsonder gör det möjligt att nå känsliga områden utan direkt tryck mot kritiska ytor.
Proffstips: Testa alltid mätmetoden på en utskottsdetalj eller ett referensobjekt innan du kör serieproduktion mot en ny ytbehandling. Vissa anodiseringar och pulverlacker beter sig helt annorlunda mot laserljus än den råa metallen du kalibrerade mot.
Vilka kriterier avgör valet mellan taktil och optisk mätning?
En praktisk checklista sparar mer tid än något annat verktyg när metodval ska göras under tidspress på verkstadsgolvet.
Tolerans och featurestorlek. Trånga interna geometrier under 1 millimeter pekar mot optisk access eller specialsonder snarare än ren taktil sondering.
Ytkänslighet. Polerade linser, kompositer och tunnväggiga detaljer kräver beröringsfri mätning för att undvika skador.
Cykeltid och volym. Höga batchvolymer med krav på snabb genomströmning gynnar optisk skanning framför punkt-för-punkt-mätning.
Krav på spårbarhet. Kritiska säkerhetstoleranser inom flyg och fordon lutar ofta mot taktil CMM-mätning med etablerade kalibreringskedjor.
Optik för linser, glasytor och topografisk kartläggning är standardval eftersom kontakt helt enkelt inte är ett alternativ. Taktil mätning för form- och positionstoleranser i robusta metalldetaljer, som fästelement eller maskinbearbetade block, förblir förstahandsvalet där repeterbarhet slår hastighet.
Hybridflöden vinner mark i komplexa produktioner. RISE:s forskning kring spårbar optisk mätning visar att en kombination av metoder ofta krävs för fullständig karakterisering av både form och yta i precisionstillverkning. När intern kompetens eller utrustning saknas är det ofta mer kostnadseffektivt att outsourca mätuppdraget till en specialist än att investera i ett system som bara täcker halva behovet.
Så säkerställer du spårbara och repeterbara mätresultat i drift
Kalibrering är inte en engångsinsats. Både taktila och optiska system behöver ett dokumenterat kalibreringsschema mot certifierade referensnormaler, med intervall som styrs av användningsfrekvens och miljöstabilitet. En taktil CMM kalibreras vanligen mot spårbara längdnormaler och kulplattor, medan optiska system behöver referensobjekt med känd geometri och ytreflektans som matchar produktionsdetaljerna.
Systemintegration avgör hur mycket värde mätdatan faktiskt skapar:
Koppla mätsystemet till fixtur och robotautomation för att minska manuell hantering och mänskliga fel.
Exportera resultat i standardiserade GD&T-rapportformat så att data går att jämföra över tid och mellan avdelningar.
Kompensera för temperaturvariation, särskilt vid taktil mätning där termisk expansion i både detalj och maskin påverkar resultatet.
Rensa optiska linser och kalibreringsreferenser regelbundet eftersom damm och repor på optiken sänker mätkvaliteten gradvis utan att det syns direkt i resultaten.
Ett genomtänkt kvalitetskontrollflöde bygger på att dessa rutiner är dokumenterade, inte improviserade vid behov.
LK Scandinavias erfarenhet av taktila och optiska mätuppdrag
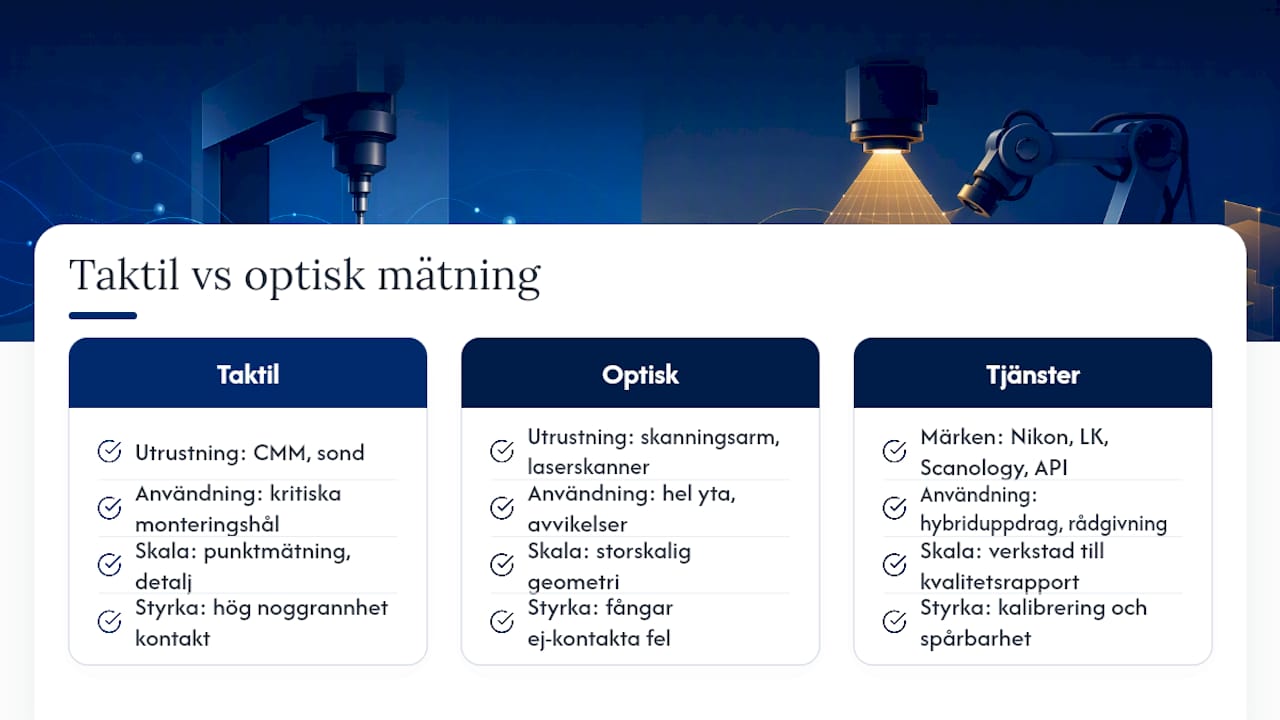
Lksab arbetar dagligen med båda mätfilosofierna, som generalagent för märken som Nikon Metrology, LK Metrology, Scanology och API Metrology. Det spänner från traditionella koordinatmätmaskiner och skanningsarmar till lasertrackers och laserstråleskannrar för storskalig geometri.
I praktiken innebär det uppdrag där en kund behöver hybridmätning: taktil verifiering av kritiska monteringshål kombinerat med optisk skanning av en hel formgjuten yta för att fånga avvikelser som en sond aldrig skulle hitta. Lksab hanterar även maskinkalibrering, spårbarhetsdokumentation och spindelanalys, vilket gör att mätresultaten håller hela vägen från verkstadsgolv till kvalitetsrapport.
Har din komponent en geometri som inte passar in i ett standardflöde? Ett samtal med en mättekniker löser ofta frågan snabbare än en egen utvärdering av utrustning.
Vad en mättekniker faktiskt tycker om metodvalet
Det vanligaste misstaget är att välja metod utifrån vad man redan äger, inte utifrån vad detaljen kräver. Ett proof-of-concept med tio verkliga detaljer avslöjar mer än en produktdatablad-jämförelse. Kör alltid samma detalj genom båda metoderna vid osäkerhet, och jämför resultaten mot en känd referens innan du låser ett produktionsflöde.
Min tumregel: om ytan tål beröring och toleransen är kritisk, gå taktilt först. Om ytan är känslig eller geometrin är komplex, gå optiskt först. Låt aldrig utrustningen du redan har styra beslutet.
— Markus
Hitta rätt utrustning för din nästa mätning
Lksab är alternativet när du behöver en leverantör som täcker hela spannet, från taktila koordinatmätmaskiner till optiska laserskannrar, istället för att jonglera flera leverantörer för olika mätbehov.
Behöver du komplettera en taktil CMM med snabb ytkartläggning kan ett system som TrackScan P42 vara rätt tillägg för komplexa geometrier. För komponenter med extremt känsliga ytor, där kontakt är helt utesluten, är KSCAN X byggt för just det scenariot. Hela sortimentet, inklusive lasertrackers och kalibreringstjänster, finns samlat på produktsidan.
Osäker på vilken metod som passar din nästa detalj? Boka en teknisk rådgivning med Lksab och få ett konkret förslag baserat på din tolerans, ytkrav och produktionsvolym.
Källor
Rekommendationer


Kommentarer