6 kontroller för steg per mm vid CNC-kalibrering för tekniker
En korrekt utförd kalibrering, det vill säga rätt förberedelser kombinerat med ballbar- eller laserbaserad mätning, återställer maskinens positioneringsnoggrannhet och repeterbarhet. Börja alltid med rengöring, uppvärmning och nivåering, och kontrollera att mätverktygen är spårbara. Avsluta varje kalibrering med en testdel och ett dokumenterat protokoll, annars vet du inte om åtgärden faktiskt fungerade.
Kort sagt:
Kalibrering bör bara utföras efter grundliga förberedelser som rengöring, nivåering och kontroll av mätverktyg för att ge tillförlitliga resultat.
Använd ballbar och laserinterferometer tillsammans för snabb diagnostik och exakt felberäkning, då båda metoderna kompletterar varandra.
Kontrollera och justera steg-per-mm eller vinkelavvikelse noggrant med referensrörelser för att säkerställa rätt inställningar på linjära och roterande axlar.
Mät och tolka ballbar- och geometriplottar för att identifiera mekaniska fel som backlash, slitage, termisk drift eller mekanisk spel innan reparation.
Kalibrering ska ses som en kontinuerlig investering för att minska skrot, förbättra leveransprecision och stärka kundens konkurrenskraft, inte bara som en kostnad.
Innehållsförteckning
Förberedelser före maskinkalibrering CNC: checklistan du ska köra
Ingen mätning är bättre än förutsättningarna den görs under. En maskin som mäts kall, smutsig eller ur våg ger siffror som ser exakta ut men är fel från början.
Kör igenom det här innan du rör ett enda mätinstrument:
Rengör bord, spindel och styrbanor från spån, kylvätska och olja.
Gör en visuell kontroll av kulskruvar, linjärskenor och kopplingar för synligt slitage eller skador.
Låt maskinen värma upp, normalt 30–60 minuter beroende på maskintyp och storlek, innan du tar en enda mätpunkt.
Nivåera maskinen med precisionsvattenpass och justera fötterna vid behov.
Kontrollera att alla fästelement, spännhylsor och verktygsfästen är åtdragna enligt specifikation.
Verifiera att mätverktygen själva är spårbara och nyligen kalibrerade, annars mäter du fel med hög precision.
Termisk stabilisering är den punkt operatörer oftast hoppar över, och den som ger mest missvisande data. En maskin som fortfarande krymper eller expanderar när mätningen startar ger ett resultat som ändras nästa timme, helt utan att något mekaniskt har hänt.
Vilka mätmetoder passar bäst: ballbar, laser eller indikator?
Valet av verktyg avgör vad du faktiskt kan diagnostisera. En ballbar hittar problem snabbt men säger inte alltid var felet sitter, medan en laserinterferometer ger dig exakt siffra men tar längre tid att sätta upp.
Ballbar: monteras mellan bord och spindel och kör en programmerad cirkelrörelse. Avvikelser i den cirkulära banan avslöjar backlash, servomissanpassning och vinkelfel på minuter snarare än timmar.
Laserinterferometer: mäter linjär positioneringsnoggrannhet med mikrometerprecision över flera frihetsgrader, och är en etablerad metod för högprecisionsmätning när du behöver dokumentera exakta felvärden, inte bara upptäcka att ett fel finns.
Mätklocka och teststänger: enkla, billiga och perfekta för dagliga snabbkontroller mellan de större kalibreringstillfällena.
Verktygslängd och probekalibrering: kontrollera regelbundet att probens offset och verktygslängdsmätningen fortfarande stämmer, eftersom fel här ofta misstas för maskinfel.
Tekniska studier rekommenderar att kombinera ballbar och laser snarare än att välja det ena över det andra. Ballbaren ger dig snabb diagnostik av var problemet sitter, laserinterferometern ger dig den exakta siffran du behöver för att korrigera det. Branschens leverantörer bekräftar samma bild: ballbar och laserinterferometer är i praktiken industristandard för seriös maskinkalibrering CNC, inte alternativ du väljer mellan.
Så kalibrerar du linjära axlar och räknar fram nytt steg-per-mm
Justering av linjära axlar är den del av maskininställning CNC där de flesta gör fel, för att man hoppar direkt till att ändra parametern utan att först förstå felets storlek. Gör det i rätt ordning.
Kontrollera grundförutsättningarna. Maskinen ska vara nivåerad, uppvärmd och fri från mekanisk skada innan mätningen startar.
Kör en referensrörelse. Flytta axeln en känd, exakt sträcka, till exempel 500 mm, och mät den faktiska förflyttningen med laser eller en kalibrerad mätklocka mot en referensskala.
Beräkna avvikelsen. Om styrningen kommenderade 500,000 mm men axeln faktiskt förflyttade sig 499,850 mm, är felet 0,150 mm över sträckan.
Räkna om till nytt steg-per-mm. Om nuvarande parameter är 800 steg/mm blir det nya värdet: 800 × (500,000 / 499,850) ≈ 800,24 steg/mm.
Skriv in det nya värdet i styrningen och kör om samma referensrörelse för att bekräfta att felet har minskat till en försumbar nivå.
Dokumentera resultatet, både före- och eftervärden, i kalibreringsprotokollet.
Steg | Kommenderad rörelse | Uppmätt rörelse | Fel | Ny parameter (steg/mm) |
Före justering | 500,000 mm | 499,850 mm | 0,150 mm | 800 (ursprungligt) |
Efter justering | 500,000 mm | 499,850 mm | 0,150 mm | 800,24 (nytt) |
Samma logik gäller roterande axlar, fast där mäter du vinkelavvikelse i bågsekunder eller grader istället för millimeter, och justerar en motsvarande skalfaktor i styrningen. Praktiska guider för CNC-svarvar beskriver samma typ av beräkningsexempel som standardmetod för att korrigera linjära positioneringsfel, oavsett maskinfabrikat.
Proffstips: Mät alltid över en sträcka som motsvarar det du faktiskt bearbetar i produktion. En kalibrering över 50 mm säger nästan ingenting om precisionen vid 800 mm förflyttning, eftersom kulskruvens stigningsfel sällan är linjärt över hela slaglängden.
Så tolkar du mätdata och hittar rätt åtgärd
En ballbar-plot berättar en historia, om du vet hur du läser den. Ett ovalt mönster pekar oftast på olika förstärkning mellan axlarna, medan ett mönster med skarpa hack vid riktningsbyte avslöjar backlash i kulskruven. Renishaws tolkningsguide för ballbar-plottar är en bra utgångspunkt när du ska koppla ett visuellt mönster till en trolig mekanisk orsak.
Spindelrelaterade fel visar sig ofta som en cyklisk störning som upprepas i takt med spindelvarvtalet snarare än med axelrörelsen. Det är en tydlig signal att problemet sitter i lager eller obalans, inte i styrningens positionering.
Runda, jämna avvikelser i plotten pekar oftast på servoinställning, inte mekaniskt slitage.
Skarpa, återkommande hopp vid riktningsbyte pekar på mekaniskt spel, som backlash i kulskruven.
Gradvis ökande fel över tid, snarare än ett konstant fel, indikerar termisk drift eller slitage under uppbyggnad.
Geometriska fel, som en axel som inte är helt vinkelrät mot en annan, går sällan att kompensera bort i mjukvaran på ett hållbart sätt. Spel och backlash kan ofta kompenseras i styrningen som en tillfällig lösning, men ett växande spel kräver till slut mekanisk reparation eller byte av komponent.
Verifiering och dokumentation: så vet du att maskinen är godkänd
En kalibrering utan verifiering är bara en gissning med extra steg. Bearbeta en testdel med definierade referenspunkter, mät den i en koordinatmätmaskin eller med samma laseruppsättning, och jämför mot ritningens toleranser.
Kör ett fullständigt ballbar-test som slutkontroll, inte bara som förkontroll.
Komplettera med laserinterferometer för de axlar där högsta noggrannhet krävs.
Bearbeta och mät en fysisk testdel, eftersom den fångar fel som rena positioneringsmätningar missar, till exempel vibrationer under skärning.
Spara rådata, datum, temperatur och operatörens namn i protokollet, inte bara ett godkänt eller underkänt.
Hur ofta bör du kalibrera om maskinen?
Intervallet beror på hur hårt maskinen körs, inte på kalenderdatum. En maskin i treskift med tunga snitt slits snabbare än en som körs sporadiskt dagtid.
Dagliga kontroller: enkel indikatormätning eller en snabb testdel för att fånga uppenbara avvikelser tidigt.
Kvartalsvisa kontroller: ballbar-test för att upptäcka gradvis försämring innan den påverkar produktionen.
Årlig eller körtidsbaserad fullkalibrering: komplett laserinterferometermätning av samtliga axlar.
Omedelbar omkalibrering krävs vid: kollisionsskada, spindelbyte, större service eller flytt av maskinen.
Regelbunden kalibrering och förebyggande underhåll förlänger maskinens livslängd och minskar slitage på kritiska komponenter som kulskruvar och lager. Spara varje mätning i en logg, då ser du trender innan de blir haverier, och du bygger samtidigt upp effektiva rutiner för regelbunden kalibrering som håller över tid.
Varför kalibrering är en investering, inte en kostnad
Markus och teamet på LK Scandinavia möter samma mönster hos kunder gång på gång: kalibrering budgeteras som ett nödvändigt ont istället för en åtgärd som betalar sig. Det är fel väg att tänka.
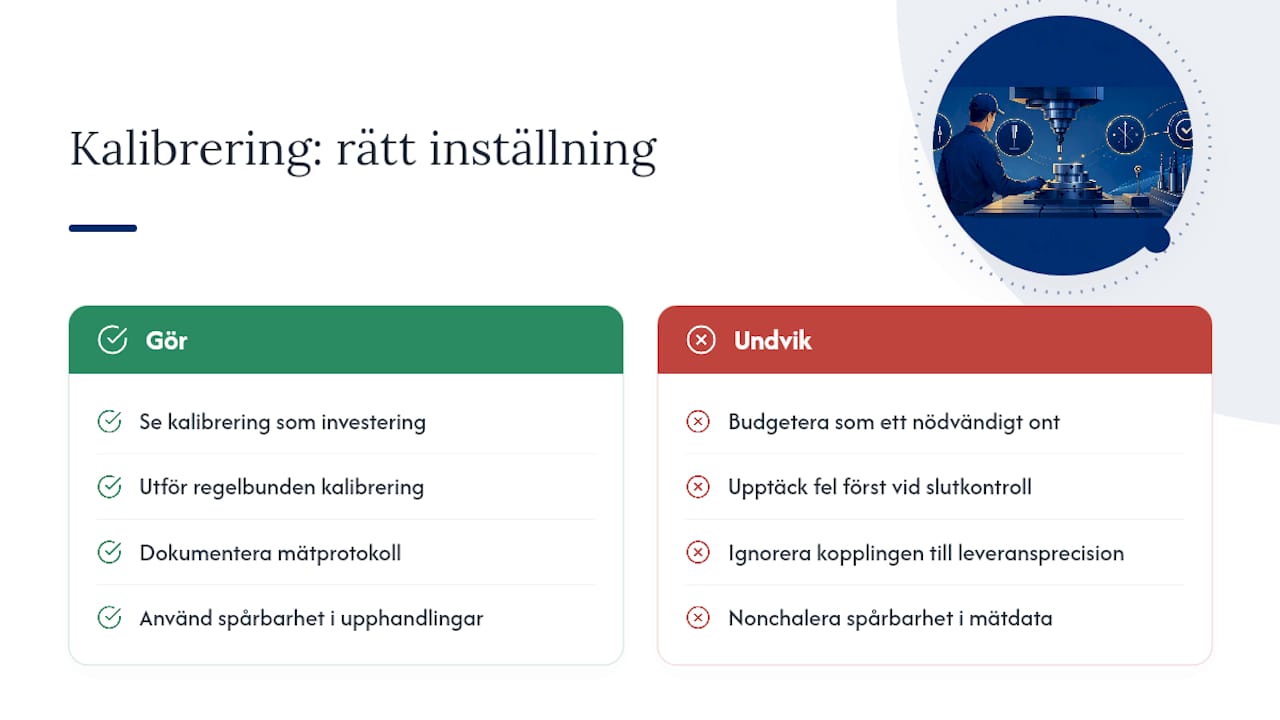
En maskin som glider ur tolerans producerar inte bara skrot, den producerar skrot som ofta upptäcks först vid slutkontroll, långt efter att material och maskintid redan är förbrukade. Minskad omarbetning och färre reklamationer är de mest konkreta ekonomiska argumenten för regelbunden kalibrering, långt före det abstrakta “bättre precision”.
Det tekniker ofta missar är kopplingen mellan kalibreringsdata och leveransprecision. Ett företag som kan visa dokumenterade mätprotokoll vinner fler upphandlingar där kunden kräver spårbarhet, särskilt inom flyg- och fordonsindustrin där kravställningen på mätdata är hög. Kalibrering slutar då vara en teknisk detalj och blir ett konkurrensmedel.
— Markus
Kalibrering, service och mätutrustning från LK Scandinavia
LK Scandinavia är generalagent för Nikon Metrology, LK Metrology, scanology och API metrology, och erbjuder både utrustning och tjänster för hela kalibreringsprocessen: kalibrering på plats, laserservice, spindelanalys och mätuppdrag i eget labb.
Behöver du en snabb ballbar-kontroll inför en leverans, eller en fullständig laserinterferometermätning av en nyinstallerad maskin, kan LK Scandinavias tekniker genomföra jobbet med spårbar dokumentation som håller för kundens kvalitetsrevision. Har du redan koll på processen men saknar rätt mätverktyg i huset, erbjuder LK Scandinavia även försäljning och uthyrning av utrustning som Nikon laserskannrar för egna mätningar. Vill du gå djupare i själva metodiken innan du bokar, finns en detaljerad processguide för maskinkalibrering att läsa. Ta kontakt med LK Scandinavia för en offert på kalibrering eller teknisk rådgivning kring din maskinpark.
Källor
Rekommendationer


Kommentarer