Tre behov i verkstadsmiljö som avgör mätmetod för inköpare, tekniker
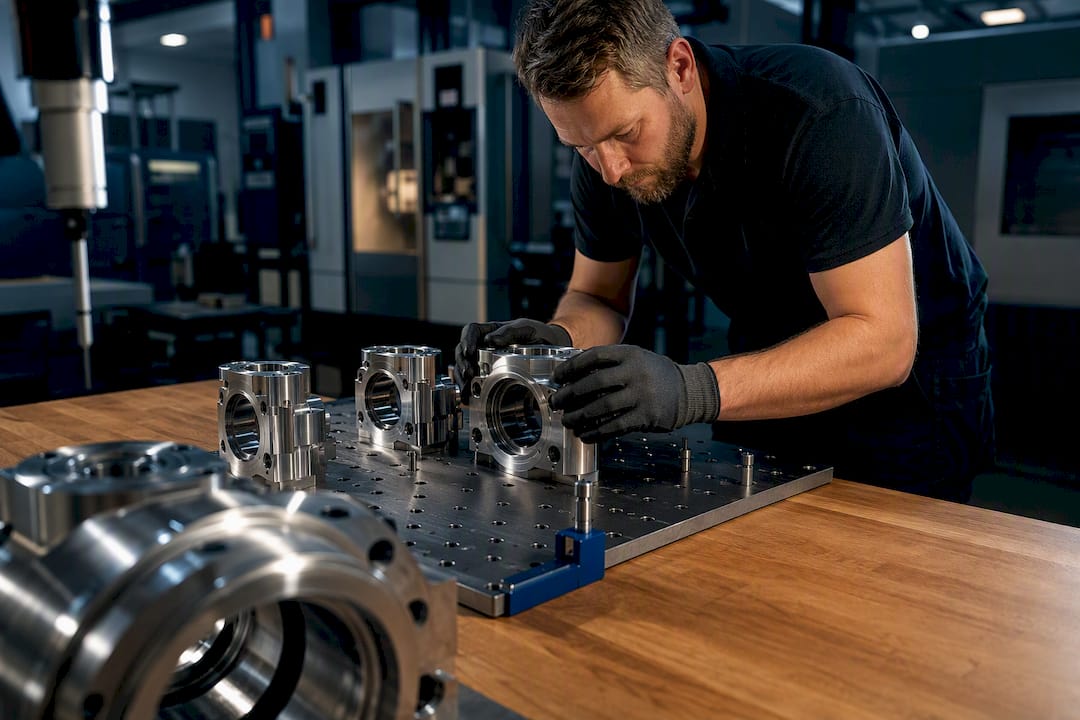
Mätning i verkstadsmiljö handlar om att kontrollera geometri och toleranser direkt där detaljen bearbetas, gjuts eller svetsas, utan att skicka den till ett labb. De tre vanligaste behoven är kvalitetssäkring av producerade komponenter, reverse engineering när ritningar saknas och processvalidering av fixturer och verktyg. Rätt vald teknik, spårbar mot ISO/IEC 17025, kortar ledtider och minskar risken för kostsamma reklamationer. Lksab levererar både utrustningen och den kalibrering som gör resultaten juridiskt hållbara.
Kort sagt:
Mikroprecision på under 30 mikrometer kräver ofta koordinatmätmaskin för att säkerställa rätt spårbarhet och noggrannhet.
Utöver tolerans och storlek är ytan och materialet avgörande faktorer för valet av scanningmetod, exempelvis strukturerat ljus eller lasertriangulering.
Kalibrering enligt ISO/IEC 17025 är nödvändig för juridisk spårbarhet och bör innehålla mätosäkerhet, referensnormer och miljöförhållanden.
För att undvika fel i mätuppdrag bör man förbereda detaljen noggrant med rätt CAD-filer, ytrengöring och temperaturkontroll före mätning.
Att välja en leverantör som kan erbjuda både försäljning, kalibrering och teknisk support minskar risken för misstag och förbättrar mätkvaliteten i verkstadsmiljön.
Innehållsförteckning
Vilka är de vanligaste användningsområdena i verkstadsmiljö?
Verkstäder använder mätteknik i fyra huvudsakliga situationer, och valet av metod skiljer sig kraftigt beroende på syfte.
Kvalitetssäkring av bearbetade komponenter och gjutgods är den vanligaste tillämpningen. Här kontrolleras diametrar, planheter och formtoleranser mot en CAD-modell eller ritning, ofta som stickprov i en produktionsserie.
Reverse engineering blir aktuellt när originalritningar saknas, till exempel för äldre maskindelar eller reservdelar från underleverantörer som gått i konkurs. En scanning omvandlas då till en fullständig CAD-modell som kan användas för nytillverkning.
Fixturkontroll och processvalidering handlar om att verifiera att en svetsfixtur eller monteringsjigg fortfarande håller sina positioner, utan att den demonteras från linan. Det gör att man hittar drift i verktyg innan det ger fel i hela serier.
Slutligen används inline- och robotiserade mätningar för löpande produktionsövervakning, där mätdata samlas kontinuerligt och matas in i statistisk processtyrning.
Kvalitetssäkring: kontroll av toleranser på bearbetade detaljer och gjutgods
Reverse engineering: skapa CAD-data från fysiska objekt utan ritningsunderlag
Fixturkontroll: verifiera geometri utan att montera ner utrustningen
Inline-mätning: kontinuerlig övervakning integrerad i produktionsflödet
Vilken mätmetod passar bäst på verkstadsgolvet?
Valet av teknik styrs av detaljens storlek, ytstruktur och hur snabbt resultatet behövs. Strukturerat ljus projicerar ett mönster på ytan och fångar tusentals punkter samtidigt, vilket gör metoden snabb för mellanstora detaljer med god ytstruktur. Lasertriangulering fungerar bättre på reflektiva eller mörka material och används ofta i handhållna scanners och mätarmar. Fotogrammetri bygger geometri från ett stort antal fotografier och passar stora, svåråtkomliga objekt som karosserier eller flygplansdelar. Mätarmar ger hög flexibilitet för punktmätning och scanning i en och samma uppställning, medan lasertracker är förstahandsvalet för mätning över stora volymer, som vid uppriktning av verktygsmaskiner eller montage av flygplansstrukturer.
Portabel scanning räcker i de flesta verkstadsfall, med toleranser som ofta ligger mellan 10 och 30 mikrometer beroende på metod. När kravet går ner mot enstaka mikrometer, till exempel på precisionsmekanik för medicinteknik eller flygmotorer, är en koordinatmätmaskin (CMM) fortfarande överlägsen. Frågan “shop floor cmm eller portabel scanning” avgörs alltså inte av pris utan av toleranskrav och detaljens storlek.
Bestäm toleranskravet: mikronprecision pekar mot CMM, generösare toleranser tillåter portabel scanning.
Bedöm detaljens storlek: stora eller fasta objekt kräver lasertracker eller fotogrammetri snarare än en labbmaskin.
Kontrollera ytan: blanka eller transparenta material kan behöva mattas eller mätas med strukturerat ljus anpassat för svåra ytor.
Välj mjukvara för jämförelsen: PolyWorks, GOM Inspect och Geomagic Control X hanterar alla punktmolnsjämförelse mot CAD, men skiljer sig i rapportmallar och automatiseringsgrad.
Proffstips: Testa alltid mätmetoden på en känd referensdetalj innan ett skarpt uppdrag. Avviker resultatet mer än förväntat, ligger felet oftare i uppställningen eller belysningen än i själva scannern.
Vad krävs för spårbar kalibrering av mätutrustning?
Ett kalibreringsintyg är bara värt något om det går att spåra tillbaka till en nationell eller internationell referens. Ackreditering enligt ISO/IEC 17025 visar att laboratoriet har granskats för både teknisk kompetens och ledningssystem, till skillnad från ett vanligt intyg som bara bekräftar att en mätning gjorts. Standarden kompletterar ISO 9001 genom att fokusera specifikt på mätosäkerhet och spårbarhetskedjan, vilket blir avgörande i garanti- och leveranstvister.
Ett komplett kalibreringsintyg bör innehålla:
Uppmätta värden med angiven mätosäkerhet, inte bara godkänt/underkänt
Referens till vilken nationell normal spårbarheten går tillbaka till
Datum för kalibrering och rekommenderat nästa tillfälle
Miljöförhållanden vid mättillfället, inklusive temperatur
Kalibreringsfrekvensen beror på belastning och krav, men var 3 till 6 månader är en vanlig norm för hårt använda CNC-maskiner och mätarmar. Fältkalibrering med ballbar eller laserinterferometer duger för löpande kontroll, medan fullständig labbkalibrering krävs vid årlig revision eller efter en kollision. Ackrediterad dokumentation minskar risken vid kundaudits, eftersom bristande spårbarhet är en av de vanligaste avvikelserna i leverantörsbedömningar.
Så väljer du rätt mättjänst eller mätutrustning
En bra offertförfrågan ställer krav både på affärsvillkor och teknisk prestanda, annars riskerar du att jämföra äpplen med päron mellan leverantörer.
Fastställ leveranskraven: begär tydlig svarstid, format på rapporten (PDF, CAD-jämförelse, rådata) och en transparent prisstruktur per detalj eller per timme.
Specificera noggrannhetskravet: ange vilken toleransklass som gäller, vilka referenspunkter som ska användas och om temperaturkompensation krävs för att undvika mätfel orsakade av materialets värmeutvidgning.
Begär bevis, inte löften: be om exempelrapporter, giltiga ackrediteringsintyg och minst ett referenscase från en liknande bransch eller detaljtyp.
Granska provrapporten kritiskt: en leverantör som inte kan förklara sin mätosäkerhet eller varför en viss metod valts är en varningssignal, oavsett hur snyggt rapporten ser ut.
Temperaturkompensation är ofta det som skiljer en amatörmässig mätning från en industriell. Metaller expanderar mätbart redan vid en grads skillnad, och en seriös leverantör anger alltid vid vilken referenstemperatur mätningen gjorts.
Från order till levererad inspektionsrapport
Ett mätuppdrag går snabbast när detaljen är förberedd innan teknikern anländer. Skicka CAD-modell och toleranskrav i förväg, rengör ytan och undvik mätning direkt efter kraftig maskinbearbetning när materialet fortfarande är varmt.
Bekräfta metod utifrån storlek, ytstruktur och toleranskrav innan mätning påbörjas
Kontrollera temperatur och belysning på plats, särskilt vid optisk scanning
Begär deviation maps, numeriska mätvärden och exportformat kompatibelt med ert CAD-system
Koppla resultatet till SPC eller MES för att bygga historik över flera mättillfällen
Vad har vi lärt oss av verkstäder som infört egen mätkapacitet?
De verkstäder som lyckas bäst kombinerar portabel scanning med tydliga kalibreringsrutiner från start, inte som en eftertanke. Vanligaste misstaget är att köpa en scanner utan att samtidigt bygga upp kompetensen att tolka mätosäkerhet, vilket gör att avvikelser missas trots dyr utrustning. En teknisk partner som täcker både försäljning och kalibrering förebygger det glappet.
— Markus
När är Lksab rätt partner för mätning i verkstadsmiljö?
Som generalagent för Nikon Metrology, LK Metrology, scanology och API Metrology täcker Lksab hela kedjan: försäljning, uthyrning, service och kalibrering av mätmaskiner, 3D-skannrar, mätarmar och lasertracker. Det betyder att du slipper koordinera flera leverantörer för utrustning, kalibreringsintyg och teknisk support.
Behöver du en portabel lösning för stora detaljer i verkstaden är lasertracker med tillbehör ofta rätt startpunkt, medan mindre komponenter passar bättre för en scanningsarm. Oavsett vilket kan du se hela sortimentet på produktsidan och begära en offert eller boka en demonstration direkt utifrån ert toleranskrav och er produktionsvolym.
Rekommendationer


Kommentarer